

Технология уплотнения FAQ - PUR - часто задаваемые вопросы
Ориентация на аудиторию: руководители по производству мебельных предприятий, технические инженеры, операторы оборудования, руководители по закупкам, менеджеры по качеству
Каталог
№ | классификация | Применяемая аудитория | Ответные вопросы |
один | Базовые познавательные статьи. | Все аудитории | Q1-Q4 |
два | Рабочий процесс | Руководитель производства, инженер - техник, оператор оборудования | Q5-Q11 |
три | Параметры процесса | Руководитель производства, технический инженер | Q12-Q15 |
четыре | Часто задаваемые вопросы | Руководитель производства, оператор оборудования, менеджер по качеству | Q16-Q25 |
пять | Техническое обслуживание оборудования | Операторы оборудования, технические инженеры | Q26-Q28 |
шесть | Соответствие продукции | Ответственные за закупки, руководители по вопросам качества | Q29-Q30 |
I. Базовые познавательные статьи [Применимая аудитория: все аудитории]
Q1 Что такое PUR термопласт? Чем он отличается от EVA?
(A1) PUR (PolyUrethaneReactive) - полиуретановый термопласт с мокрым отверждением. В отличие от физического отверждения традиционного термоплава EVA, термоплав PUR после физического отверждения при охлаждении продолжает химически реагировать с молекулами воды в окружающей среде или пластине, завершая процесс мокрого отверждения. Эта химическая адгезия необратима (не в экстремальных условиях), что дает термопласту PUR лучшие адгезионные свойства.
Основные характеристики PUR и EVA выглядят следующим образом:
Контраст | PUR | EVA |
Объем покрытия | 150-180g/m² | 250-280g/m² |
Толщина клея | 0.05-0.08mm | 0.1-0.15mm |
Диапазон термостойкости | От - 40°C до 140°C | От - 10°C до 70°C |
Интенсивность склеивания | 100-230N | 50-90N |
влагонепроницаемость | С отличием | обычный |
Стоимость использования | Около 0,1 долл. / м | Около 0,06 $/ м |
Кроме того, PUR также превосходит EVA с точки зрения защиты от плесени (афлатоксин, черный плесень, зеленый плесень и т. Д.).
В каких отраслях промышленности и материалах применяется упаковка PUR?
Технология обшивки PUR широко используется в таких областях, как индивидуальная мебель, высокопрочная мебель, панельная мебель, деревянные двери, пол, шкафы и т.д. Что касается применимости материалов, термоплав PUR может широко использоваться в ПВХ, акрилах, PET、 Алюминиевые сплавы и другие различные уплотнения склеиваются с фундаментом.
Каков принцип склеивания края PUR? Почему это можно сделать необратимым?
[A3] PUR термоплав относится к полиуретановому термопласту с мокрым отверждением. Процесс склеивания делится на два этапа: первый этап - физическое отверждение - предварительные стереотипы после охлаждения клея; Второй этап - химическое отверждение - изоцианат (NCO), содержащийся в клее, реагирует на расширение цепи с молекулами воды в окружающей среде или пластине, образуя жесткую соединительную структуру молекулярной цепи полиуретана. Это химическое соединение делает склеивание PUR необратимым, а термостойкость, гидролиз и химическая стойкость значительно превосходят традиционные термопластичные термопласты. Для полного затвердевания термопласта PUR обычно требуется от 3 до 7 дней.
Какие требования предъявляются к производственной среде PUR?
[A4] PUR является реакционным термопластом, отвержденным влажным газом, который в большей степени зависит от температуры и влажности окружающей среды. Рекомендуются следующие условия производственной среды:
· Температура окружающей среды: 20 - 35°C является подходящим интервалом; При высокой температуре окружающей среды необходимо проводить локальное охлаждение; Когда температура окружающей среды ниже 20°C, слишком низкая температура фундамента может привести к быстрому охлаждению термопласта, сокращению времени открытия и риску ложного склеивания.
· Влажность окружающей среды: относительная влажность 45% - 75% является подходящим интервалом; Когда окружающая среда сухая, необходимо установить увлажнитель.
• Специальные зимние советы: когда температура окружающей среды ниже 15°C, влажность воздуха ниже 30%, время полного затвердевания клея будет увеличено, рекомендуется установить приемную комнату для обогрева и увлажнения, время питания не менее 24 часов.
II. Раздел рабочего процесса [Применимая аудитория: руководители производства, технические инженеры, операторы оборудования]
Какие модули включены в стандартный рабочий процесс для устройств с уплотнением PUR?
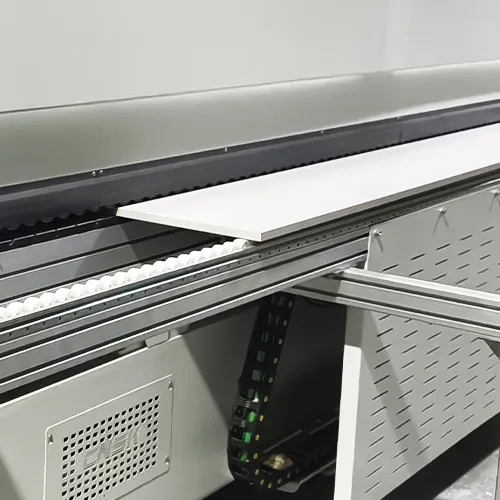
Стандартизированный рабочий процесс для устройств с уплотнением PUR состоит из следующих элементов:
Предварительное нагревание (контроль температуры) → распыление сепаратора → предварительное фрезерование → йод - вольфрамовая лампа (нагрев основного материала) → нанесение клея → давление на колесо бокового давления → грубый ремонт → ремонт → отслеживание обратного угла → дуговой скребок → лопаточное устройство → полировочное колесо. Элементы работают вместе, чтобы обеспечить согласованность и стабильность качества обшивки.
[Q6] Какова роль устройства сепаратора? Какие меры предосторожности?
Устройство сепаратора включает в себя две функции сепаратора и моющего средства:
• Применение сепаратора: распыление распыляется на пластину, чтобы предотвратить разлив термоплава во время уплотнения, прикрепляющего пластину, чтобы облегчить очистку после процесса.
• Применение моющих средств: распыление распыляемых поверхностей, удаление остатков клея и обломков листов и полировка боковых полос до первоначального блеска.
Внимание:
1. Эффект обеззараживания маслянистым сепаратором относительно высок;
2. Необходимо проверить угол впрыска и количество используемого сепаратора, чтобы избежать проколов и клеевых проводов из - за чрезмерного использования;
3. Регулярно проверять, не засорены ли сопло и запорный клапан, чтобы убедиться, что эффект распыления равномерный.
[Q7] Какова роль йодированной вольфрамовой лампы (подогрева фундамента)?
[A7] При температуре окружающей среды ниже 20°C температура основного материала (пластины) низкая, термоплавленный клей быстро охлаждается после нанесения на пластину, что значительно сокращает время открытия термоплава и может легко привести к ложному риску сцепления при прикреплении к боковой ленте. Роль йод - вольфрамовой лампы заключается в быстром нагревании края пластины перед нанесением клея, чтобы обеспечить подходящую температуру поверхности материала при нанесении клея, продлить эффективное время открытия клея, повысить смачиваемость и прочность сцепления.
Каковы функции предварительного фрезерования? Какие бывают частые вопросы?
Функция [A8]: Предфрезерованное устройство используется для фрезерования и удаления царапин, создаваемых желобчатой пилой, а также для восстановления края, на котором изделие ушиблено во время обработки, чтобы последующие клеевые провода были более совершенными и однородными.
Часто задаваемые вопросы:
• неровные края после фрезерования;
• Плохая герметичность фундамента и ПВХ - уплотнений;
· Наличие локальной нехватки клея.
Примечание: Процесс предварительного фрезерования производит большое количество древесных опилок, если оборудование не оснащено устройством для продувки золы или функция удаления стружки недостаточна, древесные опилки прикрепляются к покрытию и блокируют ось покрытия, что приводит к неравномерному нанесению клея. Рекомендуется проконсультироваться с производителем инструмента, чтобы подтвердить, что клееная поверхность спроектирована как плоская или внутренняя вогнутая, чтобы обеспечить точную отладку клеевой поверхности.
Каковы основные элементы состава и регулирования устройства для нанесения клея?
Регулирование устройства для нанесения клея [A9] включает в себя три технических момента: ход резиновой кастрюли, толщина коллоида, вертикальность.
· Тип резиновых роликов для нанесения: разделен на сетчатые и поперечные валки, глубина текстуры имеет три спецификации: 0,6 мм, 0,8 мм и 1,0 мм. Глубина текстуры напрямую влияет на размер покрытия и эффект клеевой линии.
• Толщина коллоидного слоя: вероятность воздействия на чистоту пластины, толщину клеевой проволоки и образование игольчатых отверстий.
• пространство для отскока: элемент нанесения клея должен сохранять соответствующее пространство для отскока, чтобы избежать воздействия на эффект клея на заднем конце длинной пластины; Если подшипник изнашивается, это может привести к почернению клея.
· Ключевой зазор: зазор между покрытым подшипником и пластиной рекомендуется регулировать до 0,1 мм в лучшем состоянии.
[Q10] Как контролировать и обнаруживать количество клея?
Количество клея на краю PUR [A10] рекомендуется контролировать на уровне 150 - 190 г / м². Существует три способа обнаружения клея:
1. Метод лезвия: использование лезвия для удаления клеевого покрытия на единицу площади, взвешивание для расчета количества клея;
2. метод переноса клея: наблюдать пропорциональность и однородность переноса клея с покрытых валиков на поверхность пластины;
3. Метод экструзии: количество клея, нанесенного путем обратного отталкивания ширины и толщины клеевой проволоки после экструзионного уплотнения.
Оператор может регулярно проверять количество клея в сочетании с тремя методами для обеспечения стабильности процесса.
[Q11] Как определить правильность состояния клея?
[А11] Подходящее состояние покрытия PUR проявляется в равномерном покрытии покрытой клеем поверхности без утечки, без накопления, тонкой клеевой нитью (0,05 - 0,08 мм). В качестве примера возьмем строгальную доску, подходящее количество клея под текстурой пластины хорошо видно, клей проникает равномерно.
Типичное проявление слишком большого количества клея: слишком толстый слой, на поверхности видны очевидные скопления клея, последующая отделка полировки подвержена офсетной печати, клеевому пятну и увеличивает стоимость клея. Требуется дифференциальное регулирование в соответствии с типом основного материала (ДСП рекомендуется 160 - 180 г / м², ДСП - 130 - 160 г / м²).
III. Статья по технологическим параметрам [Применимая аудитория: руководитель производства, технический инженер]
Как установить температуру на краю PUR?
[A12] Температура обшивки PUR должна соответствовать двум условиям: своевременности подачи клея и однородности покрытия:
· Температура расплава: 130 - 140°C
· Температура нанесения клея: 130 - 150°C
Температура оказывает непосредственное влияние на вязкость, текучесть, смачиваемость, чистоту пластины и скорость потока клея PUR. Слишком низкая температура может привести к ухудшению текучести клея, недостаточной растяжимости; Высокая температура влияет на начальную вязкость, что может привести к отскоку или увеличению швов. Измерение температуры должно производиться на резиновых роликах и клеевых ящиках.
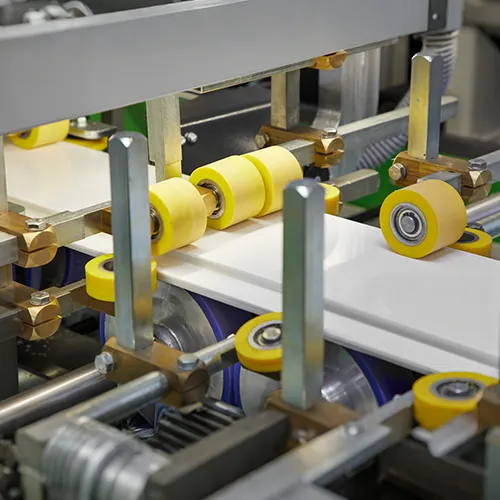
Каковы параметры регулировки колеса бокового давления Q13?
Регулирование бокового колеса [А13] напрямую влияет на размер клеевой линии и качество уплотнения:
· Давление на колесах большого давления: 1,5 - 2,5 бар
• Давление конического колеса: 2 - 3,5bar (специальные требования к изделию могут быть установлены)
· Активность отдачи нажимного колеса: 2 - 3 мм в подходящем состоянии
· Угол нажимного колеса: все остается вертикальным
После прохождения пластины должно быть видно, как нажимное колесо отскакивает. Следует отметить, что использование металлических пластин для очистки остаточного клея на нажимном колесе запрещено, чтобы не повредить оборудование.
[Q14] Каким образом должен контролироваться остаточный запас элементов ремонта и скребка?
После того, как отремонтированный блок [A14] делает дугу для боковой полосы, скребковый блок должен зарезервировать запас обработки 0,1 - 0,2 мм:
· Запас менее 0,1 мм: скребковый блок не может эффективно удалить волны ПВХ, дуга не круглая, нож легко разбрызгивает неохлажденный клей на пластину, чтобы сформировать клеевое пятно;
· Запасы выше 0,5 мм: ПВХ легко белеет, а хвост легко выпадает из угла.
Обычное рабочее состояние скребка - способность выбрасывать тонкие нити ПВХ 0,1 - 0,2 мм (например, шелковистые, дующие ветром). Необходимо своевременно или регулярно очищать скребки, чтобы избежать загрязнения поверхности.
На что обратить внимание в полировочном блоке?
Роль полировочного блока « А15 » заключается в том, чтобы вернуть блеск боковой полосы на обрезке, что играет важную роль в общем единстве продуктов с высоким светом. PVC, ABS, PP и другие материалы после резки инструмента теряют блеск поверхности, полировочное колесо может эффективно восстановить его блеск.
Внимание:
• перенапряжение полировочного колеса может привести к офсетной печати пластины;
• Чрезмерное давление может привести к деформации боковой полосы ПВХ и требует корректировки степени сжатия в соответствии с фактическим материалом.
IV. Часто задаваемые вопросы Статья [Применимая аудитория: руководители производства, операторы оборудования, менеджеры по качеству]
В чем очевидна причина появления клеевой нити на крышке PUR? Как решить?
Основными причинами и решениями, очевидными для клеевой проводки [A16], являются:
Причины | решение |
Цвет листа не совпадает с цветом клея. | Выберите клей, соответствующий цвету листа |
Слишком низкая температура приводит к высокой вязкости | Правильное повышение температуры для снижения вязкости |
Слишком много клея. | Уменьшение количества клея |
Предварительная фреза не острая. | Замена предварительной фрезы |
Слишком низкое боковое давление или слишком рыхлая балка | Регулирование бокового давления и натяжения балки |
В чем причина появления игл в PUR - корпусе? Как решить?
Иглоукалывание [A17] является распространенным дефектом качества в кромках PUR, основными причинами которого являются:
· Меньшее количество клея или низкая температура, что приводит к ухудшению удлинения клея, отображает сетчатый отпечаток клея;
• элемент нанесения клея или колесо бокового давления не перпендикулярны;
• чрезмерное использование сепараторов;
Слишком рыхлая балка или слишком небольшое боковое давление.
решение:
1. Надлежащее повышение температуры и количества клея;
2. Проверка вертикальности элементов нанесения клея и колес бокового давления;
3. Проверка места распыления и количества используемого сепаратора.
4. Регулировать балку давления и боковое давление.
В чем причина локальной нехватки клея на крышке PUR?
Основные причины локальной нехватки клея A18 заключаются в следующем:
1. Заклинивающие древесные опилки: древесные опилки, образующиеся при предварительном фрезеровании, прикрепляются к покрытому покрытию и вводятся в покрытые клеем подшипники, а когда древесные опилки превышают зазор между тюнинговыми клапанами, образуются резиновые дорожки;
2. Предварительная фреза не является острой: приводит к неровности покрытия;
3. Несвоевременная подача клея (традиционная или сквозная резиновая кастрюля).
Превентивные меры:
• Своевременная замена изношенных щеток и удаление рыхлых опилок с покрытой клеем поверхности;
· Регулирование частоты стружечных устройств до 2 - 3 отскоков один раз;
• Регулярная очистка старых клеев в подшипниках резиновых роликов.
В чем причина плохого уплотнения PUR? Как улучшить?
Основными причинами плохой герметичности [А19] (непроницаемости основного материала к боковой полосе) являются:
1. Сама пластина не обладает достаточной водонепроницаемостью, на плите имеются повреждения, игольчатые отверстия или внутренние щели;
2. Точность оборудования недостаточна, и блок прессования не может обеспечить равномерное давление.
Методы улучшения:
· Надлежащее повышение температуры и количества клея, использование текучести клея для заполнения крошечных отверстий и щелей;
• Обеспечить, чтобы плиты не были повреждены и чтобы были удалены материалы с дефектами качества;
Замена листов более высокого качества, когда позволяют условия.
Рекомендуется микроскопическое обследование с использованием 100 - кратной лупы для точного определения эффекта улучшения герметичности.
[Q20] Каковы причины, по которым резиновые ролики существуют? Как решить?
[A20] Источник резинового канала: часть резинового канала исходит из старого клея, выпадающего из клеевой стенки резинового котла, подавляющее большинство из рыхлых древесных обломков, прикрепленных к покрытию клеем в процессе предварительного фрезерования, и заносится в покрытый клеем подшипник. Когда гранулы древесных опилок больше, чем зазор в регулировочном клее, древесные опилки застряли между регуляторными клапанами, образуя непрерывную полосчатую область дефицита клея (т. е. резиновый канал).
Воздействие опилок:
· Вызывает локальную нехватку клея, уменьшает объем покрытия;
· Влияет на прочность склеивания, снижает водонепроницаемость.
Решение:
1. Надлежащим образом увеличить количество клея, так что зазор между покрытым подшипником и регуляторным клапаном увеличивается, использование потока клея для извлечения древесных опилок (этот метод увеличит затраты, не является предпочтительным);
2. Своевременная замена изношенной щетки, эффективная чистка рыхлых древесных опилок с покрытием, уменьшение поступления древесных опилок из источника;
3. Частота устройства для удаления стружки корректируется до одного отскока на каждые 2 - 3 обрабатываемые детали, чтобы обеспечить своевременный сброс стружки.
В чем причина почернения клея на резиновом валу?
Черный цвет клея на оси покрытия [A21] является физическим загрязнением, не связанным с качеством и составом самого клея. Единственная причина заключается в износе уплотнений подшипников оборудования, что приводит к смешиванию металлических порошков или изношенных обломков в клей, делая коллоид черным.
Направление решения:
Регулярно проверять и заменять изношенные уплотнения подшипников;
· Регулярная очистка старого клея, накапливающегося внутри подшипников резиновых роликов, для предотвращения износа подшипников закаленными кусками клея;
Рекомендуется разработать план регулярного технического обслуживания оборудования, чтобы избежать загрязнения клеем и дефектов внешнего вида продукции из - за проблем с подшипниками.
В чем причина офсетной печати или загрязнения плиты?
Основные причины офсетной печати листа A22 включают:
· Чрезмерно большое количество клея;
· Ремонт ножей не был скорректирован;
• загрязнение полированных колес и избыточное давление;
• сепаратор не обладает хорошим очищающим эффектом или блокирует запорный клапан;
Гибкие скребки перед полированным колесом не установлены.
решение:
· Умеренное снижение количества клея;
· Корректировка количества ножа;
• Замена полировочных колес (тканевых или сизальных);
· Проверка рабочего состояния сепаратора.
Установка гибких скребков перед полированными колесами.
В чем причина отскока в конце или конце?
[A23] Общие причины отскока в конце и хвосте заключаются в следующем:
• Использование высоких температур;
· Чрезмерно большое количество клея;
• Чрезмерное использование сепараторов.
Причины появления щелей в месте перекрытия:
• скорость конвейера не соответствует скорости прокладки боковой полосы;
• Чрезмерное давление на колесах большого давления.
В чем причина недостаточной прочности?
[А24] Основные причины плохой силы отслаивания (недостаточной прочности):
· Карбонизация клея (обычно используется в системах с двойным клеем);
· Недостаточное время питания (не достигается 3 - 7 - дневный цикл полного затвердевания);
· Высокая рабочая температура;
· Неадекватная обработка ПВХ - покрытия спины;
· Небольшое количество клея;
Плохая смачиваемость клея при низких температурах.
Рекомендуемые меры:
· Обеспечить достаточное время для приема пищи (рекомендуется полное затвердевание в течение 3 - 7 дней);
· Контроль рабочей температуры в рекомендуемых пределах;
· Проверка качества покрытия ПВХ;
· Надлежащее увеличение количества клея;
Предварительное нагревание ПВХ и покрытий при низких температурах.
Q25 Как предотвратить зимний обвал?
[А25] Обломы кромок в основном происходят зимой по следующим причинам:
• низкая температура окружающей среды, степень затвердевания или недостаточный цикл пластов;
· прорезное положение в конце крышки, площадь контакта меньше;
• легко выпадает под действием механической силы и энергии фрезы;
· Чем толще обрезка, тем выше риск обвала.
Направление решения:
· Надлежащее увеличение объема покрытия;
• Выберите клей PUR с высокой начальной вязкостью (для удовлетворения потребностей в мгновенном прорезывании);
• Скорость входящего и исходящего ножей регулируется толщиной боковой полосы;
· Замена гонга / фрезы достаточной остроты (рекомендуется 2 или 3 лезвия).
V. Статья об обслуживании оборудования [Применимая аудитория: оператор оборудования, инженер - техник]
[Q26] Каковы основные моменты ежедневного обслуживания периферийного оборудования PUR?
[A26] Основные моменты ежедневного обслуживания периферийного оборудования PUR заключаются в следующем:
1. Ежедневная очистка: очистка наружного клея от резиновой кастрюли и клея, покрытого поверхностью резиновой кастрюли;
2. Регулярная очистка внутренней части резиновой кастрюли: принятие решения о необходимости очистки по критерию своевременности подачи клея;
3. Регулярная очистка подшипников резиновых роликов: очистка подшипников от старого клея, чтобы предотвратить карбонизацию клея;
4. Своевременная очистка скребковых блоков от остатков клея;
5. Проверьте нормальное состояние работы моющего средства.
[Q27] В чем причина того, что нажимной диск, резиновый ящик не клеится? Как решить?
[A27] Обычные причины, по которым нажимные диски и резиновые ящики не клеятся:
• несвоевременная очистка старых клеев в бочках с клеем в ячейках расплава;
Повреждение нажимного насоса.
Предотвращение и решение:
· Регулярная очистка предварительно расплавленных коробок и нажимных дисков с использованием специальных моющих средств PUR, чтобы избежать блокировки;
· Регулярно очищать шланг моющим средством, температура которого не должна превышать 145°C.
• При очистке резиновый ящик, нажимной диск, шланг могут быть надлежащим образом нагружены, чтобы сделать слой мягким, в сочетании с очистителем для очистки.
Примечание: Не используйте оружие для очистки шланга, чтобы не повредить стенку тефлоновой трубки и тепловую проволоку, что приводит к взрыву или отключению электричества.
[Q28] Какие меры предосторожности применяются при смене бочек?
[A28] При смене бочек следует учитывать следующее:
1. Цель смазки: равномерное нанесение высокотемпературного масла в положение уплотнительного кольца, уменьшение трения между уплотнительным кольцом и стенкой барабана, защита уплотнительного кольца и вспомогательное уплотнение;
2. Часто задаваемые вопросы: несвоевременная очистка старого клея на нажимном диске при смене барабана; Расположение высокотемпературного масла нестандартно;
3. Воздействие: загрязнение клея приводит к изменению цвета клея; Старый клей блокирует нажимной диск, что приводит к плохому выходу клея.
Решение проблемы остатков клея на дне бочки:
• Давление нажимного диска пустым барабаном до минимального положения;
• Регулируйте положение магнитного переключателя на высоту и высоту, блокируйте крепежный винт после того, как вы увидите, что индикатор горит и издает шум пчелы;
• На дне бочки могут быть установлены железные круглые лепешки для уменьшения остаточного содержания клея.
VI. Раздел о соответствии продукции [Применимая аудитория: руководители по закупкам, менеджеры по качеству]
Соответствует ли термоплав PUR экологическим стандартам?
[A29] Пластик PUR относится к клею собственного типа и обладает лучшими экологическими свойствами. Согласно GB33372 - 2020 « Ограничение летучих органических соединений клея», предел содержания VOC для клея данного типа составляет 50 г / кг. После обнаружения SGS содержание летучих органических соединений (ЛОС) является неидентифицированным (ND) и соответствует требованиям стандарта GB33372 - 2020.
Кроме того, термопласт PUR отвечает следующим стандартным требованиям:
• GB18583 - 2008 « Ограничение содержания вредных веществ в клеях для отделочных материалов интерьера»;
HG / T6404 - 2025 « Мебельный клей для мебели» - Требование к прочности на отщепление при 90° PUR термопласта для уплотнения края ≥6,0 кН / м;
• T / SHPTA046–2023 "Реакционный полиуретановый термоплав для плотничной обшивки".
[Q30] Как проверить готовый продукт с уплотнением PUR?
[А30] Методы обнаружения приготовленных изделий PUR включают:
Теплостойкость:
• Испытание на нагрев: начиная с 50°C, температура 10 °C в час, до 120°C, в течение которого каждые 1 час наблюдаются изменения (вскрытие, расширение или сужение боковой полосы и т.д.);
· Тест на постоянную температуру: 24 часа при температуре 60°C, 80% влажности;
• Испытание на цикл охлаждения и тепла: печь 60°C 2 часа → установка при комнатной температуре 30 минут → холодильник при температуре 18°C 2 часа → установка при комнатной температуре 30 минут, в общей сложности пять циклов.
Тест на прочность при вскрытии:
· Скорость отслаивания: 100 мм / мин;
· Интенсивность отслоения: взять среднее значение длины отслоения 100 мм (в единицах: N / cm).
Рейтинг вскрытия по ссылке:
· Хорошо: 80 - 110% разрушение при отслаивании пласта или фундамента;
· Удовлетворенность: 60 - 80% разрушение при отслоении коллоида или основного материала;
· Квалификация: 40 - 60% разрушение при отслоении пласта или основания;
· Недостаток: < 40% разрушение при отслаивании пласта или основания.
Технические параметры и технологические рекомендации, представленные в настоящем руководстве, основаны на данных лабораторных испытаний и долгосрочном практическом опыте производства, чтобы помочь пользователям найти подходящие методы работы. Поскольку условия производства конечных пользователей не находятся под контролем нашего отдела, наш отдел не может нести ответственность за результаты работы, на которые влияют собственные условия производства каждого пользователя. В любом случае рекомендуется, чтобы конкретный выбор и технологические параметры были рекомендованы в сочетании с фактическими условиями производственной линии вашего отдела для тестирования и проверки. Для получения дополнительной технической поддержки, пожалуйста, свяжитесь с командой продаж / технологий [IWG Yonternay].


