
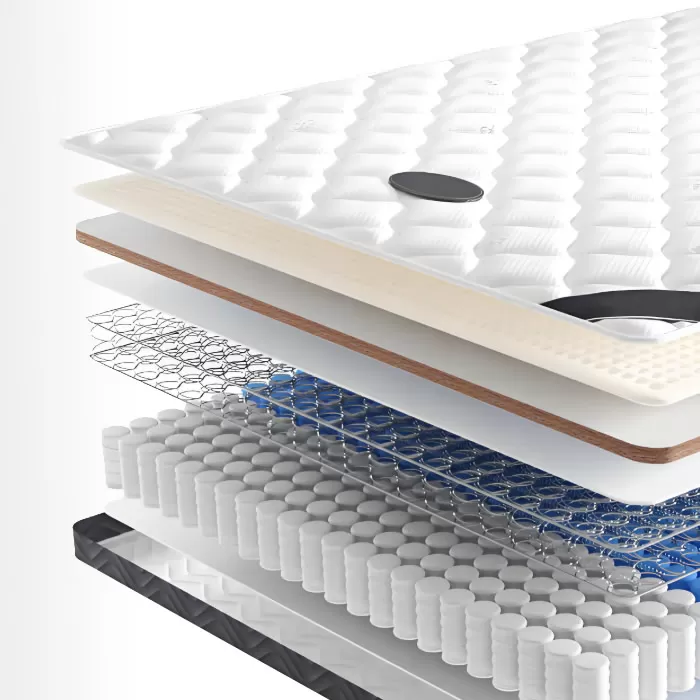

FAQ-Bagged Spring Splice Process Keo cho phần mềm Câu hỏi thường gặp&Giải pháp
Danh mục điều hướng
1- Tên đề tài: Giải pháp nâng cao hiệu quả đầu tư phát triển kết cấu hạ tầng thương mại (
Đơn vị quản lý&vận hành: Trung tâm Thông tin (
Đơn vị đứng tên đăng ký:6- Văn phòng Đại diện Công Ty Action Chimique Et Terapeutique (
1- Tên đề tài: Giải pháp nâng cao hiệu quả đầu tư phát triển kết cấu hạ tầng thương mại (
[Q1] Những nguyên nhân phổ biến của keo xấu là gì?
[A1] [Quy nạp lớp nguyên nhân không tốt của keo] Theo phân tích hiện trường của quá trình, keo kém chủ yếu xuất phát từ năm loại yếu tố sau:
1. Cung cấp không đủ lượng keo - lượng keo vải thấp hơn 0,55g/túi mùa xuân giới hạn dưới của quá trình, lớp keo bề mặt liên kết không liên tục;
2. Tốc độ bảo dưỡng keo quá chậm - bị ảnh hưởng bởi nhiệt độ cao của hội thảo (trên 35 ℃), nhiệt dư làm nguội lò xo vào túi hoặc tăng tốc sản xuất, keo không hình thành tiếp sức dính ban đầu trong thời gian quy định;
3. Thời gian mở keo quá ngắn - không đủ cửa sổ hoạt động nhân tạo trong điều kiện làm việc bán tự động, keo đã được đo khô trước khi đặt thanh lò xo;
4. Đường kính vòng lò xo trong túi không được thiết lập đúng cách - đường kính vòng thứ hai của lò xo nén cao là quá lớn, xếp chồng lên nhau trên bề mặt liên kết sau khi vào túi, ngăn keo phủ đều;
5. Các thông số sắp xếp liên kết không phù hợp - đầu và đuôi của lưới giường được thiết lập quá chặt chẽ để tạo ra sự dịch chuyển đùn, hoặc tốc độ lên xuống khác nhau của băng tải nhập liệu dẫn đến sự lệch hướng của túi lò xo vào túi.
Ghi chú: Ngoài ra, hai ống cao su trên cùng một máy keo có thể có sự khác biệt về công suất, dẫn đến trạng thái keo không nhất quán ở cả hai bên, yếu tố này cần được kiểm tra đồng bộ khi gỡ lỗi thiết bị.
[Q2] Những biểu hiện phổ biến của keo xấu là gì?
[A2] Keo kém chủ yếu được biểu hiện bằng sự thiếu độ bền liên kết giữa các lò xo đóng gói, hiện tượng tách hoặc lỏng lẻo giữa các chuỗi lò xo. Trong quá trình sử dụng lưới giường, tiếp sức dính thấp hơn giữa các chuỗi lò xo túi liền kề, dễ dẫn đến tách biệt, ảnh hưởng đến sự ổn định tổng thể và tuổi thọ của lưới giường. Keo kém thường có thể được phát hiện bằng cách kiểm tra trực quan - phân phối keo không đồng đều tại điểm liên kết, bề mặt liên kết không đầy đủ hoặc có khoảng trống đáng chú ý.
[Q3] Lượng keo không đủ dẫn đến keo kém, làm thế nào để giải quyết?
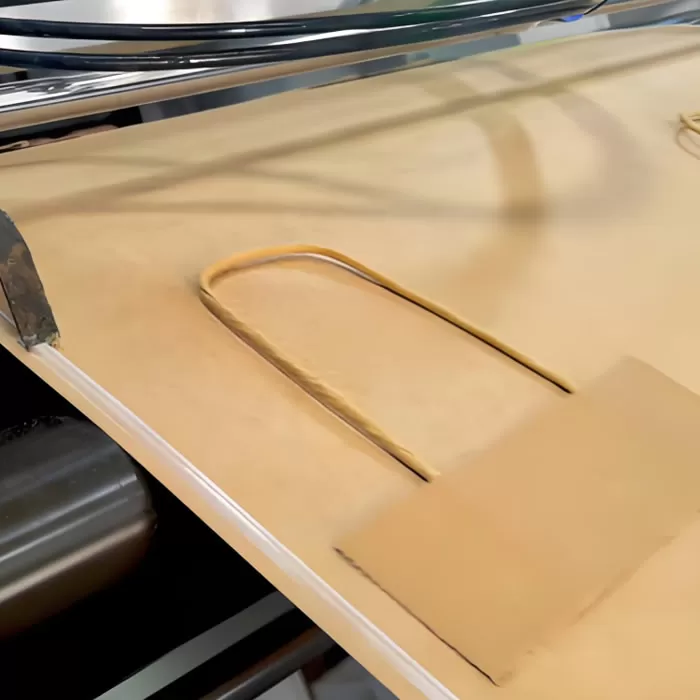
[A3] Lượng keo vải đề nghị cho mối nối lò xo đóng gói túi là 0,55-0,65g/lò xo đóng gói túi (4 dây keo). Khi lượng keo không đủ, nó có thể được điều chỉnh bằng cách:
l Tăng áp suất máy keo thích hợp, tăng lượng keo;
l Tăng nhiệt độ ống keo, súng keo đúng cách, cải thiện tính lưu động của keo;
l Thay thế miệng keo với khẩu độ thích hợp để phù hợp với nhu cầu công nghệ;
l Rửa sạch lưới lọc máy keo, đảm bảo đường keo thông suốt.
[Q4] Tại sao tốc độ đóng rắn keo quá chậm? Giải quyết thế nào?
[A4] Các nguyên nhân phổ biến của keo đóng rắn quá chậm bao gồm:
l Nhiệt độ môi trường trong xưởng hơi cao (trên 35 ℃), ảnh hưởng đến việc bảo dưỡng làm mát keo;
l Mùa xuân (đặc biệt là dây thép có đường kính dây trên 2,2mm) không được làm mát đầy đủ sau khi dập tắt, dẫn đến nhiệt độ bên trong lưới giường cao hơn;
l Sau khi tăng tốc độ sản xuất (số lượng hàng nạp mỗi phút), nhiệt độ keo không được điều chỉnh kịp thời và đồng bộ.
Giải pháp:
l Giảm nhiệt độ keo - giảm nhiệt độ làm việc của ống keo, súng keo một cách thích hợp;
l Tăng cường tản nhiệt vật liệu cơ bản - ví dụ như sử dụng quạt để đẩy nhanh tốc độ hạ nhiệt của lò xo;
l Tăng thời gian giữ áp lực mùa xuân đẩy - đề nghị tăng thời gian giữ áp suất 0,1 giây trên máy keo kết dính.
[Q5] Thời gian mở keo quá ngắn ảnh hưởng đến hiệu quả hoạt động của con người, làm thế nào để điều chỉnh?
[A5] Thời gian mở keo quá ngắn thường được biểu hiện bằng: trên máy bán tự động, hiệu quả của việc đặt các thanh lò xo nhân tạo giảm, keo đã được chữa khỏi sớm trước khi hoàn thành liên kết.
Giải pháp: Nhiệt độ thiết lập của máy nâng keo thích hợp (bao gồm xi lanh keo, ống cao su, súng keo), kéo dài thời gian mở keo, dành đủ cửa sổ làm việc cho hoạt động thủ công.
[Q6] Thiết lập đường kính vòng lò xo túi không đúng cách ảnh hưởng đến chất lượng liên kết, làm thế nào để tối ưu hóa?
[A6] Máy nén lò xo cao có xu hướng xuất hiện trên đỉnh hoặc dưới cùng trong vòng thứ hai sau khi lò xo được đưa vào túi. Khi đường kính vòng được đặt quá lớn, các vòng thép sẽ xếp chồng lên nhau, ảnh hưởng đến sự phân bố đồng đều của keo trên bề mặt liên kết và hiệu ứng liên kết.
Giải pháp:
l Tối ưu hóa cài đặt đường kính vòng lò xo đóng gói túi, điều chỉnh các thông số của máy lò xo nén cao, tránh việc xếp chồng lên nhau khi liên kết vòng thứ hai do đường kính vòng quá lớn;
l Điều chỉnh các thông số của máy lò xo để đảm bảo rằng góc vào túi lò xo là thống nhất và duy trì tính nhất quán.
[Q7] Thiết lập liên kết lò xo túi không đúng cách dẫn đến biến dạng lưới giường, làm thế nào để điều chỉnh?
[A7] Hàng đầu tiên và cuối cùng của lưới giường túi mùa xuân dễ bị biến dạng, có hai lý do chính:
l Thiết lập lưới giường quá chặt chẽ - khi kết nối với lò xo trước sau do tác dụng lẫn nhau tạo ra sự dịch chuyển;
l Tốc độ lên xuống của băng chuyền nhập liệu không thống nhất, dẫn đến việc nhập túi bị lệch.
Giải pháp:
l Điều chỉnh đường kính lõi lò xo theo độ đàn hồi của lưới giường, để tránh hàng lò xo túi đầu tiên bị đẩy và dịch chuyển trong quá trình liên kết;
l Đảm bảo tốc độ lên và xuống của băng tải nạp là nhất quán, đồng thời kiểm tra mức độ và độ thẳng đứng của tấm lò xo đẩy.
Đơn vị quản lý&vận hành: Trung tâm Thông tin (
[Q8] Nguyên nhân chủ yếu gây ra vấn đề cạo keo là gì?
[A8] Việc tạo ra các vấn đề về keo cạo thường có thể được phân loại thành bốn loại thiết bị và các yếu tố công nghệ sau:
1. Độ lệch vị trí phun keo - hướng miệng keo mất chuẩn, dây keo không rơi vào khu vực dính dự định, khi đẩy lò xo thì trực tiếp cọ xát dây keo;
2. Tốc độ truyền tải và đẩy lò xo không đồng bộ - tốc độ băng chuyền không phù hợp với tốc độ hành trình đẩy lò xo, lò xo túi và dây keo xảy ra cọ xát vận động tương đối;
3. PK chất nền bông lỏng lẻo - vải không dệt không được dán chặt vào băng tải, tạo ra nếp gấp hoặc bù đắp trong quá trình vận hành, dẫn đến định vị không chính xác của dây keo;
4. Lượng áp suất của máy quá lớn - khoảng cách áp suất vượt quá 1 cm, trong quá trình đẩy lò xo, lò xo túi ép keo trên bông PK phía trên, tạo thành vết xước.
[Q9] Biểu hiện phổ biến của keo cạo là gì?
[A9] Keo có biểu hiện là bề mặt của chất nền được cạo bằng lò xo đóng gói - tức là dây keo được cọ xát vật lý bởi lò xo đóng gói trước khi liên kết, dẫn đến phân phối keo không đồng đều hoặc lượng keo không đủ, ảnh hưởng trực tiếp đến độ bền liên kết.
[Q10] Vị trí phun keo bất thường dẫn đến keo cạo, làm thế nào để điều chỉnh?
[A10] Vị trí phun keo bất thường có thể gây ra sự cọ xát giữa lò xo túi và dây keo khi đẩy lò xo, khiến keo bị trầy xước hoặc dịch chuyển.
Giải pháp: Điều chỉnh hướng miệng keo, hiệu chỉnh vị trí đánh keo, sao cho dây keo phun chính xác vào khu vực liên kết định trước.
[Q11] Băng tải và hành trình đẩy mùa xuân không đồng bộ dẫn đến keo cạo, làm thế nào để giải quyết?
[A11] Khi tốc độ băng tải không phù hợp với tốc độ của lò xo đẩy, lò xo đóng túi tạo ra chuyển động tương đối với dây keo trong quá trình truyền, kích hoạt keo cạo.
Giải pháp: Điều chỉnh tốc độ băng tải với tốc độ lò xo đẩy để cả hai hoạt động đồng bộ.
[Q12] PK bông không gắn chặt băng tải dẫn đến cạo keo, làm thế nào để giải quyết?
[A12] PK bông (vải không dệt cơ bản) nếu băng tải không được gắn chặt, nó sẽ tạo ra sự lỏng lẻo hoặc nếp gấp trong quá trình vận hành, dẫn đến sự dịch chuyển vị trí của dây keo, do đó kích hoạt keo.
Giải pháp: Nó có thể được kéo chặt chất nền PK bông bằng cách treo vật nặng hoặc thêm thiết bị dựa vào cuộn PK bông để đảm bảo rằng nó được gắn phẳng vào bề mặt băng tải.
[Q13] Thiết lập khoảng cách ép xuống máy không đúng cách dẫn đến keo cạo, làm thế nào để điều chỉnh?
[A13] Khoảng cách áp suất xuống của máy được thiết lập quá nhiều, lò xo túi trong quá trình đẩy lò xo sẽ tạo ra cọ xát với sợi keo trên bông PK phía trên.
Giải pháp: Thiết lập hợp lý khoảng cách ép xuống của máy, thường được khuyến nghị kiểm soát trong phạm vi 0,5-1 cm.
Đơn vị đứng tên đăng ký:6- Văn phòng Đại diện Công Ty Action Chimique Et Terapeutique (
[Q14] Sự xuất hiện của hiện tượng vẽ chủ yếu là do những nguyên nhân nào?
[A14] Hiện tượng vẽ dây thường được gây ra bởi bốn loại đặc tính keo sau đây và các yếu tố tham số thiết bị:
1. Độ nhớt của keo quá cao - nhiệt độ keo hơi thấp khiến tính lưu động giảm, độ nhớt tăng lên, keo còn sót lại khi kết thúc hành trình đánh keo khó có thể nhanh chóng ngắt kết nối;
2. Giới hạn cấu trúc của miệng van phun điểm - mỗi lần đóng van vòi keo dưới chế độ phun điểm, keo không bị phá vỡ hoàn toàn và dễ tạo ra dư lượng lụa;
3. Tốc độ phun keo quá nhanh - - sau khi phun keo kết thúc, keo đuôi vì tốc độ di chuyển của súng keo quá nhanh mà bị quăng sang hai bên lưới giường, hình thành chồng chất;
4. Hành trình phun keo được thiết lập quá dài - chiều dài cuối dây keo vượt quá chiều rộng thực tế của lưới giường, keo dư thừa bị kéo sang hai bên ở cuối hành trình.
[Q15] Các biểu hiện phổ biến của vẽ dây là gì?
[A15] Vẽ dây biểu hiện như trong quá trình đánh keo hoặc sau khi đánh keo kết thúc, keo xuất hiện dư lượng lụa, tích tụ ở hai bên của lưới giường. Vẽ dây không chỉ ảnh hưởng đến sự xuất hiện của sản phẩm mà còn có thể gây lãng phí keo và ô nhiễm thiết bị.
[Q16] Độ nhớt keo không đúng dẫn đến vẽ dây, làm thế nào để giải quyết?
[A16] Khi giảm nhiệt độ keo, tính lưu động của keo giảm, độ nhớt tăng. Vào cuối hành trình đánh keo, keo còn lại khó ngắt kết nối nhanh chóng do độ nhớt quá cao, do đó tạo ra bản vẽ.
Giải pháp:
l Điều chỉnh nhiệt độ keo hợp lý, giữ keo trong phạm vi độ nhớt làm việc thích hợp;
l Chọn sản phẩm keo nóng chảy phù hợp hơn với quy trình thiết bị.
[Q17] Phương pháp phun điểm dẫn đến vẽ dây, làm thế nào để tối ưu hóa?
[A17] Phương pháp phun điểm mặc dù có lợi thế tiết kiệm keo, nhưng mỗi lần đóng van miệng keo, keo không bị phá vỡ hoàn toàn, dễ dàng tạo ra hiện tượng vẽ dây.
Giải pháp: Thay đổi chế độ phun dây, bằng cách phun liên tục để giảm các vấn đề vẽ do mở và đóng thường xuyên của van.
[Q18] Tốc độ phun keo quá nhanh dẫn đến vẽ dây, làm thế nào để điều chỉnh?
[A18] Sau khi keo kết thúc, keo đuôi bị văng sang hai bên do tốc độ di chuyển của súng keo quá nhanh, tạo thành một sự tích tụ vẽ ở mép lưới giường.
Giải pháp: Giảm tốc độ phun keo đúng cách để keo có thể ngắt kết nối trơn tru ở cuối đột quỵ.
[Q19] Hành trình phun keo quá dài dẫn đến vẽ dây, làm thế nào để điều chỉnh?
[A19] Khi chiều dài dây keo được đặt vượt quá chiều rộng thực tế của lưới giường, keo dư thừa được kéo vào cuối đột quỵ sang hai bên của lưới giường, tạo thành một sự tích tụ vẽ.
Giải pháp: Điều chỉnh các thông số bù khoảng cách keo để đột quỵ keo phù hợp chính xác với chiều rộng thực tế của lưới giường.
· Các thông số kỹ thuật và khuyến nghị quy trình được cung cấp trong hướng dẫn này dựa trên dữ liệu thử nghiệm trong phòng thí nghiệm và tổng kết kinh nghiệm sản xuất thực tế lâu dài nhằm giúp người dùng tìm ra phương pháp làm việc phù hợp. Do điều kiện sản xuất của người dùng cuối không nằm trong tầm kiểm soát của công ty chúng tôi, công ty chúng tôi không thể chịu trách nhiệm về kết quả công việc bị ảnh hưởng bởi điều kiện sản xuất của mỗi người dùng. Trong mọi trường hợp, lựa chọn cụ thể và các thông số kỹ thuật được khuyến nghị kết hợp với điều kiện dây chuyền sản xuất thực tế của bạn để kiểm tra và xác minh. Để hỗ trợ kỹ thuật hơn nữa, chào mừng bạn đến liên hệ với bộ phận bán hàng/đội ngũ kỹ thuật của chúng tôi.


