
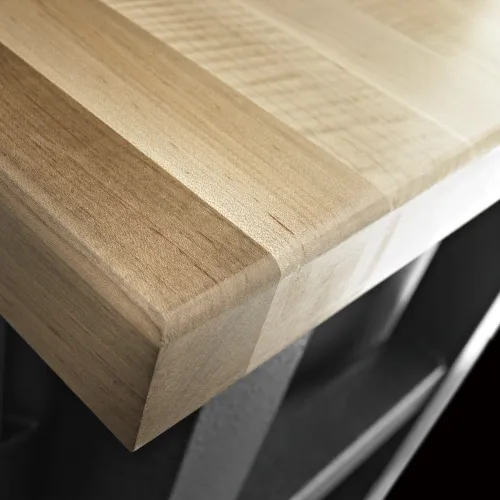
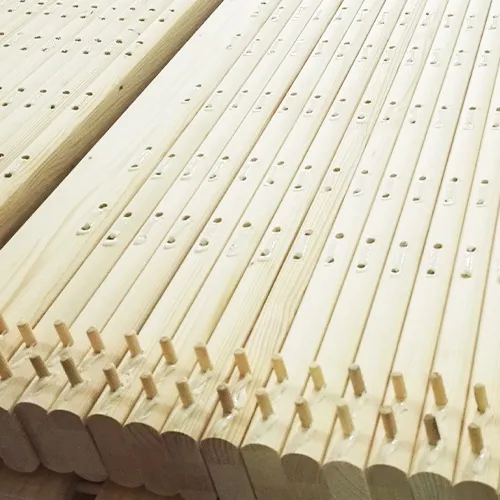
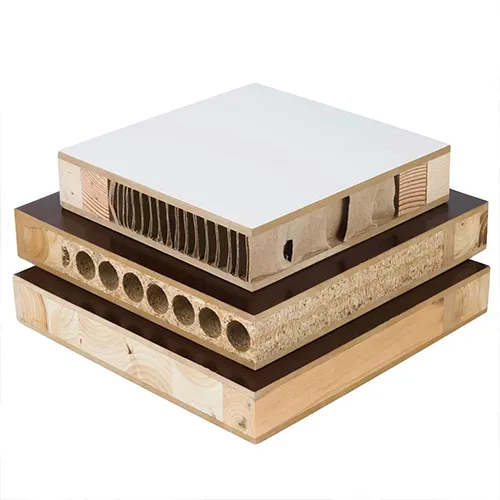
Gỗ ghép thanh nguyên khối
Giới thiệu chương trình
Đối với các thiết bị vật liệu tích hợp chế biến khác nhau: máy cắt bánh xe áp suất lạnh nhiệt độ bình thường của máy cắt bánh xe cao tần, dây chuyền cắt chính của vật liệu thơm, kẹp thủ công và các sản phẩm keo dán khác có tính thích hợp cao.
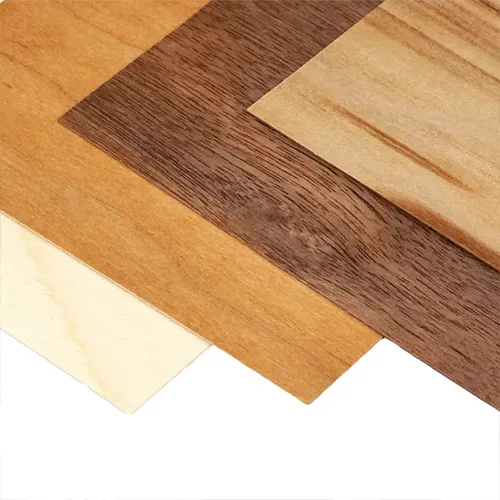
Đối với các loại gỗ rắn khác nhau: vật liệu cứng dầu, vật liệu cứng, vật liệu cứng trung bình, chẳng hạn như: gỗ tếch, lê, gỗ mun, phong cứng, liễu khúc nước, gỗ tằm, gỗ sáp trắng, gỗ sồi trắng, gỗ sồi đỏ, gỗ cao su, gỗ dương, gỗ thông, gỗ sam và các sản phẩm keo dán khác để phân biệt mục tiêu, đáp ứng các yêu cầu về độ bền vật liệu khác nhau.
Tất cả các sản phẩm dòng keo dán là E0/F ★★★★★★★ lớp thân thiện với môi trường, không có sản xuất thêm aldehyde. Cường độ keo đều được kiểm tra theo tiêu chuẩn kiểm tra thử nghiệm ngâm nước lạnh và ngâm nước sôi JAS của nông lâm Nhật Bản. Phối hợp với thiết bị keo đặc biệt để đáp ứng nhu cầu sản xuất tinh tế của nhà máy và năng lực sản xuất hiệu quả cao, an toàn và ổn định, hiệu quả cao!
Giải pháp keo cho vật liệu tích hợp gỗ rắn, quy trình liên quan và đề xuất keo:
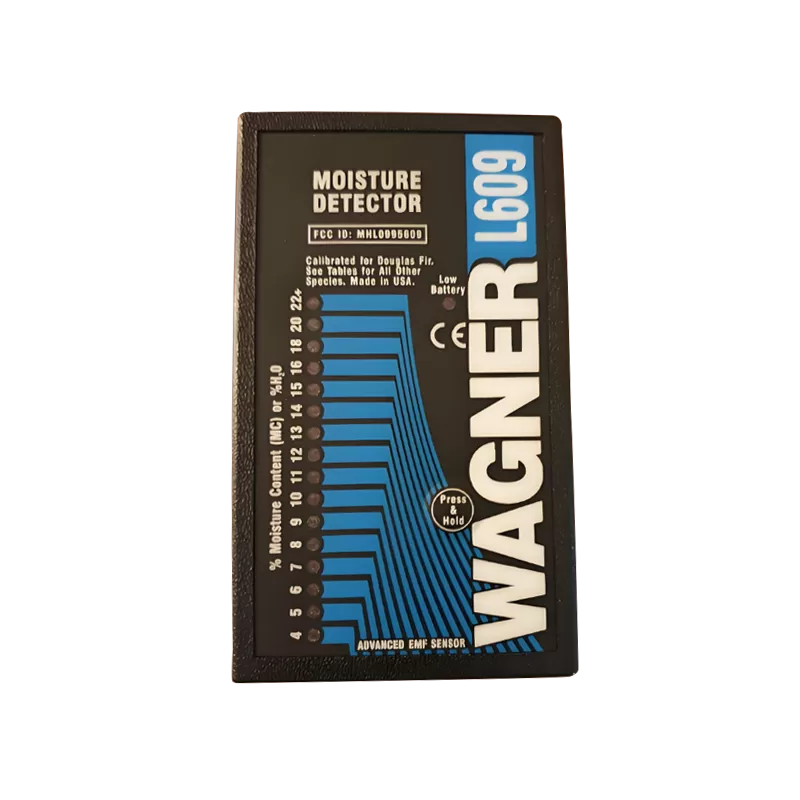
Keo cho quá trình nối ngón tayYêu cầu ngón tay thông thường: 9630/9631/PG240 Yêu cầu cao hơn: PG80L/SAP21300/SAP21390 Tự động dán ngón tay: 9630/PG240L/PG80L Vật liệu ướt ngón tay dính: 8130/8132 | Keo dán cho quá trình cắt dánKeo dán ván gỗ thông: SAP21300/SAP21330 Chất liệu trung tính: SAP21390/SAP22471/PG185 Chất liệu trung bình và cứng: PG386/PG134/PG1268 Chất liệu cứng: PG1963-1/PG1973-8 Chất liệu ướt dán ván: 8170/8172 | Sản phẩm và thiết bị hỗ trợĐầu gỗ rắn đóng cửa sáp: AC-25 Gỗ rắn chống nứt dầu: AC-26 Phát hành đại lý cho máy tần số cao: RC-13 Kiểm tra độ ẩm của gỗ rắn: L609/L606/6-36% Thiết bị cho keo dán gỗ rắn Máy trộn keo/Máy keo vải |
Phân tích FAQ
Các tấm ván ghép được đặt trong một thời gian hoặc vận chuyển đến các khu vực khác nhau dễ bị nứt dây keo đầu cuối
Nguyên nhân của vấn đề
• Mối quan hệ giữa độ ẩm. Độ ẩm khi ghép tấm cao, 14-16%, để một thời gian hoặc để ở khu vực khô hơn, với sự thay đổi độ ẩm tạo ra sự thay đổi lớn về ứng suất nội làm gỗ nứt hoặc nứt tại các đường keo;
• Mặt ghép không được phẳng có vết rô hoặc nhảy dao, sau khi ép ghép không đạt cường độ bám dính mặt ghép theo khuyến cáo. Trong khi đó ứng suất nội tại của gỗ tự nhiên thay đổi dẫn đến cường độ bám dính không đủ và bị nứt;
• Khi ghép tấm, tỷ lệ chất kết tủa (chất tạo cầu) trong keo ghép quá ít không đủ, dẫn đến cường độ dính của mặt ghép không đủ. Cường độ mặt ghép nhỏ hơn cường độ ứng suất nội của gỗ tự nhiên nên dễ nứt vỡ ở đường dính;
• Tính chất của keo chưa đủ độ bền tương ứng với loại gỗ, chưa chọn được loại keo có độ bền tương ứng.
Giải pháp
• Kiểm soát tốt hàm lượng nước 10-12% khi ghép gỗ rắn. Đề nghị kiểm soát ở mức 8-10%, để tránh những thay đổi căng thẳng lớn gây nứt sau này. Tấm ghép được bọc kín bằng màng mỏng trước khi gia công để tránh ẩm ướt.
• Khi ghép bảng đảm bảo bề mặt ghép mịn và phẳng mà không có bất kỳ vết cưa hoặc hiện tượng nhảy dao nào, đảm bảo bề mặt ghép sạch sẽ và phẳng;
• Kiểm tra tỷ lệ tác nhân chính và tác nhân bảo dưỡng keo dán hàng ngày theo thời gian, với tỷ lệ đo chính xác;
• Trước khi áp dụng keo của các loại gỗ khác nhau, hãy kiểm tra sức mạnh trước, để đạt được sức mạnh yêu cầu của loại gỗ này sau đó áp dụng hàng loạt.
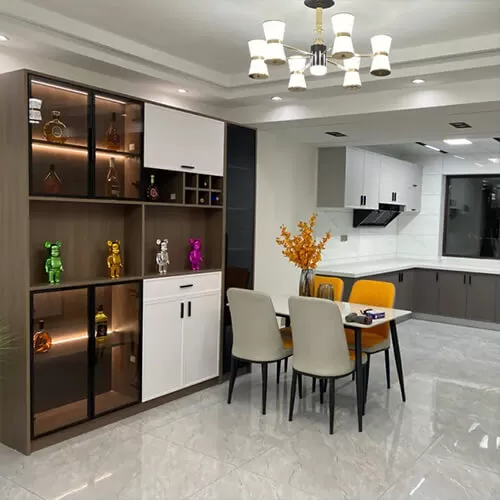
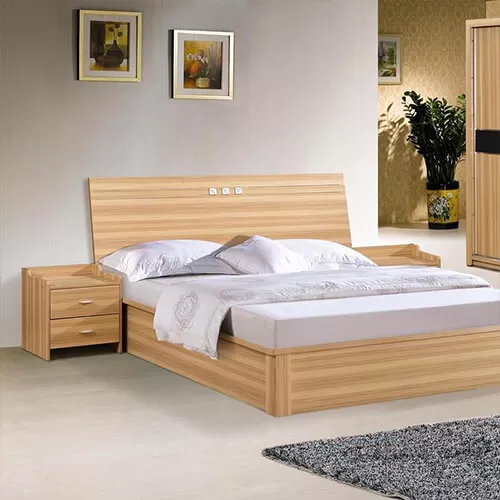
Cảnh áp dụng


