

Công nghệ xử lý dải cạnh FAQ-PUR - Câu hỏi thường gặp
Đối với khán giả: Giám đốc sản xuất, kỹ sư kỹ thuật, nhà điều hành thiết bị, trưởng phòng mua sắm, nhân viên quản lý chất lượng trong các doanh nghiệp sản xuất đồ nội thất
Danh mục điều hướng
số thứ tự | phân loại | Đối tượng áp dụng | Câu hỏi tương ứng |
một | Nhận thức cơ bản | Tất cả khán giả | Q1-Q4 |
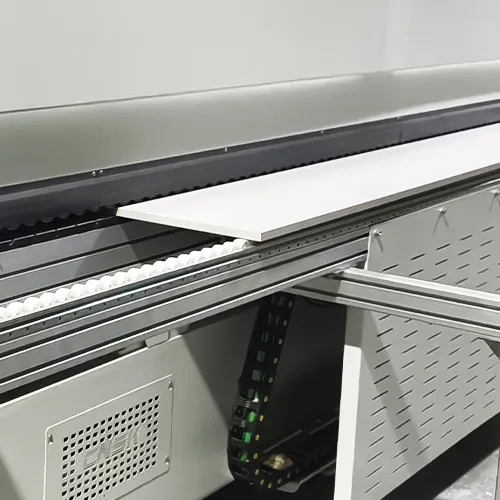
hai | Quy trình làm việc | Giám sát sản xuất, kỹ sư kỹ thuật, vận hành thiết bị | Q5-Q11 |
ba | Thông số kỹ thuật | Giám sát sản xuất, kỹ sư kỹ thuật | Q12-Q15 |
Bốn | Câu hỏi thường gặp | Giám sát sản xuất, vận hành thiết bị, quản lý chất lượng | Q16-Q25 |
năm | Phần bảo trì thiết bị | Nhân viên vận hành thiết bị, kỹ sư kỹ thuật | Q26-Q28 |
Sáu | Tuân thủ sản phẩm | Trưởng phòng mua sắm, nhân viên quản lý chất lượng | Q29-Q30 |
REFERENCES [Tên bảng tham chiếu] (
[Q1] Keo nóng chảy PUR là gì? Nó khác với keo nóng chảy EVA như thế nào?
[A1] PUR (PolyUrethaneReactive) được gọi là keo nóng chảy polyurethane phản ứng ướt. Không giống như quá trình bảo dưỡng vật lý của keo nóng chảy EVA truyền thống, sau khi làm mát vật lý, nhóm isocyanate (-NCO) chứa keo nóng chảy PUR tiếp tục phản ứng hóa học với các phân tử nước trong môi trường hoặc tấm để hoàn thành quá trình bảo dưỡng ướt. Liên kết hóa học này không thể đảo ngược (trong điều kiện không khắc nghiệt), do đó mang lại cho keo nóng chảy PUR tính chất liên kết vượt trội hơn.
So sánh hiệu suất chính giữa PUR và EVA như sau:
Mục tương phản | PUR | EVA |
Số lượng lớp phủ | 150-180g/m² | 250-280g/m² |
Độ dày dây keo | 0.05-0.08mm | 0.1-0.15mm |
Phạm vi chịu nhiệt độ | -40 ℃ đến 140 ℃ | -10 ℃ đến 70 ℃ |
Độ bền keo | 100-230N | 50-90N |
Hiệu suất chống ẩm | Xuất sắc | thông thường |
Chi phí sử dụng | Khoảng 0,1 USD/m | Khoảng 0,06 USD/m |
Ngoài ra, PUR cũng vượt trội so với EVA về khả năng chống nấm mốc (Aspergillus flavus, Aspergillus nigrum, Xylococcus green, v.v.).
[Q2] PUR cạnh dải phù hợp cho những ngành công nghiệp và vật liệu nào?
[A2] Công nghệ dải cạnh PUR được sử dụng rộng rãi trong đồ nội thất tùy chỉnh, đồ nội thất cao cấp, đồ nội thất dạng tấm, cửa gỗ, sàn, tủ và các lĩnh vực khác. Về tính phù hợp của vật liệu, keo nóng chảy PUR có thể được áp dụng rộng rãi cho PVC, acrylic, PET、 Hợp kim nhôm, v. v. được kết dính với vật liệu cơ bản.
[Q3] Nguyên tắc dán của dải cạnh PUR là gì? Vì sao có thể làm được không thể nghịch chuyển kết dính?
[A3] Keo nóng chảy PUR thuộc loại keo nóng chảy polyurethane phản ứng ẩm. Quá trình dán của nó được chia thành hai giai đoạn: giai đoạn đầu tiên là bảo dưỡng vật lý - tạo hình ban đầu của keo sau khi làm mát; Giai đoạn thứ hai là hóa chất bảo dưỡng - nhóm isocyanate (-NCO) có trong keo phản ứng với các phân tử nước trong môi trường hoặc tấm để tạo thành một cấu trúc liên kết chéo cứng nhắc của chuỗi phân tử polyurethane. Liên kết chéo hóa học này làm cho liên kết PUR không thể đảo ngược và khả năng chịu nhiệt, thủy phân và kháng hóa chất đều tốt hơn đáng kể so với keo nóng chảy nhiệt dẻo truyền thống. Thông thường phải mất từ 3 đến 7 ngày để keo nóng chảy PUR đạt được độ cứng hoàn toàn.
[Q4] PUR cạnh dải yêu cầu môi trường sản xuất là gì?
[A4] PUR là loại keo nóng chảy phản ứng xử lý độ ẩm, chịu ảnh hưởng lớn bởi nhiệt độ và độ ẩm môi trường. Các điều kiện môi trường sản xuất được đề xuất như sau:
· Nhiệt độ môi trường: 20-35 ℃ là khoảng thích hợp; Khi nhiệt độ môi trường cao hơn, cần phải xử lý làm mát cục bộ; Khi nhiệt độ môi trường dưới 20 ℃, nhiệt độ của chất nền quá thấp có thể dẫn đến keo nóng chảy làm mát nhanh chóng, rút ngắn thời gian mở và có nguy cơ dính giả.
· Độ ẩm môi trường: độ ẩm tương đối 45% -75% là khoảng thích hợp; Khi môi trường khô ráo, cần lắp thêm máy làm ẩm.
• Lời khuyên đặc biệt cho mùa đông: Khi nhiệt độ môi trường thấp hơn 15 ℃, độ ẩm không khí thấp hơn 30%, thời gian bảo dưỡng hoàn toàn của keo sẽ được kéo dài, đề nghị thiết lập phòng dưỡng sinh để điều trị thêm nhiệt độ và độ ẩm, thời gian dưỡng sinh không ít hơn 24 giờ.
1- Tên đề tài: Giải pháp nâng cao hiệu quả đầu tư phát triển kết cấu hạ tầng thương mại (
[Q5] Các đơn vị nào được bao gồm trong quy trình hoạt động tiêu chuẩn của thiết bị dải cạnh PUR?
[A5] Quy trình hoạt động chuẩn hóa của thiết bị dải cạnh PUR lần lượt bao gồm các đơn vị sau:
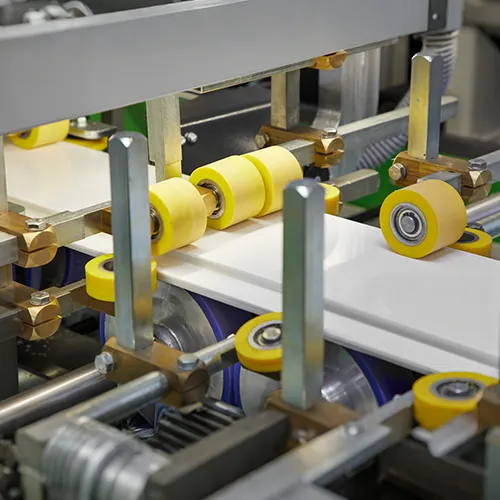
Pre-heating (kiểm soát nhiệt độ) → phun đại lý tách → Pre-mill → iốt vonfram ánh sáng (sưởi ấm cơ sở) → keo dán báo chí → bên áp lực bánh xe → thô hoàn thiện → theo dõi chamfers → vòng cung scraper → thiết bị xẻng → bánh xe đánh bóng. Các đơn vị phối hợp với nhau để đảm bảo tính nhất quán và ổn định của chất lượng dải cạnh.
[Q6] Vai trò của thiết bị tách đại lý là gì? Có những lưu ý nào?
[A6] Thiết bị tách đại lý bao gồm hai chức năng của chất tách và chất tẩy rửa:
· Cách sử dụng chất tách: phun sương mù trên bề mặt tấm để ngăn keo nóng chảy tràn trong quá trình viền dính vào bề mặt tấm, thuận tiện cho quá trình làm sạch sau.
· Cách sử dụng chất tẩy rửa: phun sương trên bề mặt tấm, loại bỏ các mảnh vụn và mảnh vụn của tấm và đánh bóng dải cạnh đến độ bóng ban đầu.
Chú ý:
1. Hiệu quả khử nhiễm của chất tách dầu tương đối tốt;
2. Cần kiểm tra góc phun và liều lượng của tác nhân tách để tránh lỗ kim và đường keo do liều lượng quá lớn;
3. Thường xuyên kiểm tra đầu phun và van kiểm tra xem nó có bị tắc hay không, để đảm bảo hiệu quả phun đồng đều.
[Q7] Vai trò của đèn iốt vonfram (làm nóng cơ sở) là gì?
[A7] Khi nhiệt độ môi trường dưới 20 ℃, nhiệt độ của chất nền (tấm) hơi thấp, keo nóng chảy sẽ nhanh chóng nguội đi sau khi được phủ lên bề mặt tấm, rút ngắn đáng kể thời gian mở của keo nóng chảy, dễ gây ra rủi ro liên kết giả khi phù hợp với dải cạnh. Vai trò của thiết bị đèn iốt vonfram là làm nóng nhanh các cạnh của tấm trước khi dán keo, để đảm bảo nhiệt độ bề mặt của chất nền phù hợp khi dán keo, kéo dài thời gian mở hiệu quả của keo, nâng cao độ ẩm và độ bền liên kết.
[Q8] Chức năng của thiết bị phay trước là gì? FAQ là gì?
[A8] Chức năng: Thiết bị phay trước được sử dụng để phay để loại bỏ các vết cưa được tạo ra bởi cưa rãnh và sửa chữa các cạnh bị va chạm của phôi trong quá trình xử lý, làm cho dây keo tiếp theo hoàn hảo và đồng nhất hơn.
Câu hỏi thường gặp:
· Cạnh tấm lõm sau khi phay;
· Chất nền và dải cạnh PVC có độ kín kém;
• Xuất hiện hiện tượng thiếu keo cục bộ.
Lưu ý: Quá trình phay trước sẽ tạo ra một số lượng lớn các viên gỗ, nếu thiết bị không được trang bị thiết bị thổi tro hoặc chức năng loại bỏ viên không đủ, các viên gỗ sẽ bám vào bề mặt keo và chặn trục keo, dẫn đến keo không đồng đều. Đề nghị nhà sản xuất dao tư vấn, xác nhận mặt keo được thiết kế là thẳng thẳng hay nội bộ, để điều chỉnh chính xác mặt keo.
[Q9] Các yếu tố cấu thành và điều chỉnh của thiết bị dán là gì?
[A9] Việc điều chỉnh thiết bị keo liên quan đến ba điểm kỹ thuật: đột quỵ nồi keo, độ dày keo, độ thẳng đứng.
· Các loại con lăn cao su: Nó được chia thành con lăn anilox và con lăn ngang, độ sâu vân có ba thông số kỹ thuật 0,6mm, 0,8mm và 1,0mm. Độ sâu hoa văn ảnh hưởng trực tiếp đến kích thước và hiệu ứng keo.
· Độ dày của lớp keo: ảnh hưởng đến độ sạch của bề mặt tấm, độ dày của sợi keo và xác suất sản xuất lỗ kim.
· Không gian phục hồi: đơn vị keo cần giữ lại không gian phục hồi thích hợp để tránh ảnh hưởng đến hiệu ứng dán phía sau của tấm dài; Nếu vòng bi bị mòn, sẽ làm cho màu keo biến thành màu đen.
· Khoảng cách chính: Khoảng cách giữa vòng bi keo và tấm được đề nghị điều chỉnh đến 0,1mm cho trạng thái tốt hơn.
[Q10] Lượng keo dán nên được kiểm soát và phát hiện như thế nào?
[A10] Lượng keo dán của dải PUR được đề nghị kiểm soát ở mức 150-190g/m². Có ba phương pháp kiểm tra lượng keo thường được sử dụng:
1. Phương pháp lưỡi dao: sử dụng lưỡi để cạo lớp keo trên một đơn vị diện tích, cân để tính toán lượng keo;
2. Phương pháp chuyển keo: quan sát tỷ lệ và tính đồng nhất của việc chuyển keo từ con lăn keo sang bề mặt tấm;
3. Phương pháp ép đùn: đẩy ngược lượng keo bằng chiều rộng và độ dày của đường keo sau khi ép cạnh.
Người vận hành có thể kết hợp ba phương pháp để kiểm tra lượng keo thường xuyên để đảm bảo sự ổn định của quá trình.
[Q11] Làm thế nào để biết tình trạng keo là thích hợp?
[A11] Trạng thái keo PUR phù hợp được thể hiện bằng lớp keo phủ đều bề mặt keo, không bị rò rỉ, không tích tụ, dây keo tinh tế (0,05-0,08mm). Lấy bảng hạt làm ví dụ, kết cấu bề mặt bảng dưới lượng keo thích hợp có thể nhìn thấy rõ ràng, keo thấm đều.
Biểu hiện điển hình của lượng keo quá lớn: lớp keo quá dày, mặt tấm có thể thấy được sự tích tụ keo rõ rệt, sau khi đánh bóng tinh tế dễ xuất hiện dấu keo, vết keo, hơn nữa tăng thêm chi phí dùng keo. Điều chỉnh khác biệt cần được thực hiện theo loại chất nền (đề xuất 160-180g/m² cho ván dăm và 130-160g/m² cho ván trung bình/nẹp).
1- Tên đề tài: Giải pháp nâng cao hiệu quả đầu tư phát triển kết cấu hạ tầng thương mại (
[Q12] Nhiệt độ của dải PUR nên được đặt như thế nào?
[A12] Cài đặt nhiệt độ cạnh PUR cần đáp ứng hai điều kiện: tính kịp thời của keo và tính đồng nhất của keo:
· Nhiệt độ keo nóng chảy: 130-140 ℃
· Nhiệt độ keo: 130-150 ℃
Nhiệt độ có ảnh hưởng trực tiếp đến độ nhớt, tính lưu động, độ ẩm, độ sạch bề mặt và tốc độ dòng chảy của keo PUR. Nhiệt độ quá thấp có thể dẫn đến tính lưu động của keo kém hơn và độ dẻo không đủ; Nhiệt độ quá cao sẽ ảnh hưởng đến lực dính ban đầu, có thể làm cho khe keo bật lại hoặc khe keo trở nên lớn hơn. Đo nhiệt độ nên được thực hiện tại con lăn keo và hộp keo.
[Q13] Các thông số điều chỉnh của bánh xe áp suất bên là gì?
[A13] Điều chỉnh bánh xe ép bên ảnh hưởng trực tiếp đến kích thước dây keo và chất lượng dải cạnh:
· Áp suất bánh xe áp suất cao: 1,5-2,5bar
· Áp suất bánh xe hình nón: 2-3,5bar (yêu cầu đặc biệt sản phẩm có thể được thêm vào)
· Khối lượng hoạt động của đạn luân hồi áp suất: 2-3mm là trạng thái thích hợp
· Góc bánh xe ép: toàn bộ giữ thẳng đứng
Sau khi tấm vật liệu thông qua hẳn là có thể nhìn thấy rõ ràng Áp Luân Hồi Đạn. Cần lưu ý rằng việc sử dụng các mảnh kim loại để làm sạch keo còn lại trên bánh xe ép bị cấm, để không làm hỏng thiết bị.
[Q14] Làm thế nào để kiểm soát phụ cấp của đơn vị hoàn thiện và scraper?
[A14] Sau khi sửa chữa radian cho dải cạnh, đơn vị scraper cần để lại phụ cấp xử lý 0,1-0,2mm:
· Phụ cấp dưới 0,1mm: đơn vị scraper không thể cạo hiệu quả các nếp gấp sóng PVC, vòng cung tròn không tròn, công cụ dễ dàng bắn keo không làm mát vào bề mặt tấm để tạo thành các đốm keo;
· Phụ cấp cao hơn 0,5mm: PVC dễ bị trắng và đuôi dễ bị rơi.
Trạng thái hoạt động bình thường của máy cạo là khả năng cạo một sợi PVC mỏng 0,1-0,2mm (như sợi gió thổi). Cần kịp thời hoặc định kỳ làm sạch dao cạo, tránh ô nhiễm mặt bảng.
[Q15] Những cân nhắc của đơn vị đánh bóng là gì?
[A15] Vai trò của đơn vị đánh bóng là làm cho dải cạnh trở lại độ bóng khi cắt, có vai trò quan trọng đối với sự thống nhất tổng thể của sản phẩm đánh bóng cao. PVC, ABS, PP và các vật liệu khác sẽ mất độ bóng trên bề mặt sau khi cắt và sửa chữa công cụ, và bánh xe đánh bóng có thể khôi phục độ bóng của nó một cách hiệu quả.
Chú ý:
· Áp suất bánh xe đánh bóng quá chặt dễ dẫn đến in offset trên bề mặt tấm;
· Áp lực quá mức có thể dẫn đến biến dạng dải cạnh PVC, mức độ nén cần được điều chỉnh theo vật liệu thực tế.
1- Tên đề tài: Giải pháp nâng cao hiệu quả đầu tư phát triển kết cấu hạ tầng thương mại (
[Q16] PUR cạnh xuất hiện dây keo rõ ràng là vì lý do gì? Giải quyết thế nào?
[A16] Các nguyên nhân chính và giải pháp rõ ràng cho dây keo như sau:
lý do | Giải pháp |
Màu sắc của tấm không phù hợp với keo | Chọn keo phù hợp với màu của tấm |
Nhiệt độ quá thấp dẫn đến độ nhớt cao | Tăng nhiệt độ thích hợp để giảm độ nhớt |
Lượng keo quá lớn | Giảm lượng keo đúng cách |
Pre-mill không sắc nét | Thay thế Pre-Mill |
Áp suất bên quá nhỏ hoặc quá lỏng của dầm ép | Điều chỉnh áp suất bên và độ chặt của dầm |
[Q17] Nguyên nhân xuất hiện lỗ kim trong dải PUR là gì? Giải quyết thế nào?
[A17] Lỗ kim là một khiếm khuyết chất lượng phổ biến trong dải cạnh PUR, nguyên nhân chính bao gồm:
· Lượng keo hơi ít hoặc nhiệt độ hơi thấp, dẫn đến độ dẻo của keo trở nên kém, hiển thị dấu vân tay bôi keo;
· Đơn vị dán hoặc bánh xe áp lực bên không thẳng đứng;
· Sử dụng quá nhiều chất tách;
· Áp lực quá lỏng hoặc áp lực bên quá nhỏ.
Giải pháp:
1. Tăng nhiệt độ và lượng keo thích hợp;
2. Kiểm tra độ thẳng đứng của đơn vị dán và bánh xe ép bên;
3. Kiểm tra vị trí phun và liều lượng của chất tách;
4. Điều chỉnh dầm và áp suất bên.
【Q18】 PUR cạnh dải xuất hiện cục bộ thiếu keo là nguyên nhân gì?
[A18] Nguyên nhân chính của việc thiếu keo cục bộ như sau:
1. chip gỗ: các viên gỗ được tạo ra bởi premill được gắn vào bề mặt keo và được đưa vào vòng bi keo, khi các viên gỗ lớn hơn khoảng cách keo để tạo thành một kênh keo giữa các van keo;
2. Dao phay trước không sắc: dẫn đến bề mặt keo không đồng đều;
3. Cung cấp keo không kịp thời (nồi keo truyền thống hoặc nồi keo thông qua).
Biện pháp phòng ngừa:
· Thay thế bàn chải lông bị mòn kịp thời, loại bỏ các mảnh gỗ lỏng lẻo trên bề mặt keo;
· Điều chỉnh tần số của thiết bị xả chip đến 2-3 miếng để phục hồi một lần;
· Thường xuyên làm sạch keo cũ trong vòng bi con lăn keo.
[Q19] Độ kín kém của dải cạnh PUR là gì? Làm thế nào để cải thiện?
[A19] Các nguyên nhân chính của niêm phong kém (chất nền không phù hợp chặt chẽ với dải cạnh) bao gồm:
1. Bản thân tấm không có hiệu suất chống thấm đầy đủ, và có sự phá vỡ, lỗ kim hoặc khoảng trống bên trong trên bề mặt tấm;
2. Độ chính xác của thiết bị không đủ, đơn vị ép không thể cung cấp áp suất đồng đều.
Phương pháp Kaizen:
· Tăng nhiệt độ và lượng keo thích hợp, sử dụng tính lưu động của keo để lấp đầy các lỗ kim và khe hở nhỏ;
· Đảm bảo bề mặt tấm không bị hỏng, loại bỏ các chất nền bị lỗi chất lượng;
· Thay thế các tấm có chất lượng tốt hơn khi điều kiện cho phép.
· Nên sử dụng kính lúp 100 lần để kiểm tra vi mô để đánh giá chính xác hiệu quả cải thiện độ kín.
[Q20] Tại sao con lăn keo tồn tại? Giải quyết thế nào?
[A20] Nguồn gốc của đường cao su: một phần của đường cao su đến từ các bức tường keo nồi cao su cũ rơi ra, phần lớn là do các mảnh gỗ lỏng lẻo trong quá trình phay trước bám vào bề mặt keo, được đưa vào vòng bi keo. Khi các viên gỗ lớn hơn khoảng cách keo, các viên gỗ bị kẹt giữa các van keo, tạo thành một dải liên tục của khu vực keo (tức là đường keo).
Ảnh hưởng của Cardwood Pellet:
· Dẫn đến thiếu keo cục bộ, giảm lượng keo;
· Ảnh hưởng đến cường độ keo, giảm hiệu suất chống thấm.
Giải pháp:
1. Cải thiện lượng keo một cách thích hợp, làm cho khoảng cách giữa ổ đỡ keo và van điều chỉnh keo trở nên lớn hơn, sử dụng dòng keo để mang viên gỗ ra (phương pháp này sẽ làm tăng chi phí, không được ưa thích);
2. Thay thế kịp thời bàn chải lông bị mòn, đánh bóng hiệu quả các mảnh gỗ lỏng lẻo trên bề mặt keo, giảm các mảnh gỗ mang vào từ nguồn;
3. Tần số của thiết bị xả chip được điều chỉnh để phục hồi 2-3 phôi mỗi lần xử lý, đảm bảo xả chip tích lũy kịp thời.
[Q21] Màu keo trên trục keo bị đen là gì?
[A21] Màu keo đen ở trục keo thuộc về ô nhiễm vật lý, không liên quan đến chất lượng và công thức của keo. Lý do duy nhất là con dấu vòng bi của thiết bị bị mòn, dẫn đến bột kim loại hoặc mảnh vụn mài mòn trộn lẫn vào keo, làm cho keo có màu đen.
Hướng giải quyết:
· Thường xuyên kiểm tra và thay thế vòng bi bị mòn;
· Thường xuyên làm sạch keo cũ tích tụ bên trong vòng bi con lăn keo, ngăn ngừa các khối keo cứng làm mòn vòng bi;
· Đề nghị thiết lập kế hoạch bảo dưỡng thiết bị thường xuyên để tránh ô nhiễm keo và khiếm khuyết về ngoại hình sản phẩm do vấn đề vòng bi.
[Q22] Sự xuất hiện của in offset hoặc ô nhiễm trên bề mặt tấm là gì?
[A22] Các lý do chính của in offset tấm bao gồm:
· Lượng keo quá lớn;
• Lượng sửa chữa chưa được điều chỉnh tốt;
· Bánh xe đánh bóng bị ô nhiễm và áp suất quá nặng;
· Chất tách không có hiệu quả làm sạch tốt hoặc tắc van kiểm tra;
· Dao cạo linh hoạt không được trang bị trước bánh xe đánh bóng.
Giải pháp:
· Giảm lượng keo thích hợp;
• Điều chỉnh lượng sửa chữa;
· Thay thế các loại bánh xe đánh bóng (bánh xe vải hoặc bánh xe Sisal);
· Kiểm tra tình trạng làm việc của tác nhân tách;
· Thêm lưỡi dao cạo linh hoạt trước bánh xe đánh bóng.
[Q23] Sự phục hồi ở đầu cuối hoặc đuôi là gì?
[A23] Các nguyên nhân phổ biến của hồi phục đầu cuối, đuôi như sau:
· Sử dụng nhiệt độ cao;
· Lượng keo quá lớn;
· Sử dụng quá nhiều chất tách.
Nguyên nhân vị trí nối tiếp tồn tại khe hở:
· Tốc độ băng tải không phù hợp với tốc độ băng tải dải cạnh;
· Áp lực quá lớn cho bánh xe áp lực lớn.
[Q24] Không đủ sức mạnh lột là gì?
[A24] Nguyên nhân chính của lực lột kém (không đủ sức mạnh):
· Carbon hóa keo (thường được tìm thấy trong hệ thống nồi keo đôi);
· Thời gian dưỡng sinh không đủ (không đạt được chu kỳ bảo dưỡng đầy đủ 3-7 ngày);
· Nhiệt độ hoạt động cao;
· Xử lý sơn lưng PVC không đạt tiêu chuẩn;
• Lượng keo hơi nhỏ;
· Tính ẩm ướt của keo trong môi trường nhiệt độ thấp không tốt.
Biện pháp đề xuất:
· Đảm bảo đủ thời gian cho chế độ ăn uống (3-7 ngày bảo dưỡng hoàn toàn được khuyến nghị);
· Kiểm soát nhiệt độ hoạt động trong phạm vi khuyến nghị;
· Kiểm tra chất lượng sơn lưng PVC;
· Tăng lượng keo thích hợp;
· Làm nóng trước PVC và bề mặt keo trong môi trường nhiệt độ thấp.
Q25: Làm thế nào để ngăn chặn mùa đông?
[A25] Các cạnh nứt rãnh xảy ra chủ yếu vào mùa đông vì những lý do sau:
· Nhiệt độ môi trường thấp và mức độ bảo dưỡng keo hoặc chu kỳ không đủ;
· Vị trí rãnh ở cuối dải cạnh, diện tích tiếp xúc nhỏ;
· Dễ dàng rơi ra dưới lực cơ học và sức mạnh của máy phay;
• Dải viền càng dày, nguy cơ vỡ càng cao.
Hướng giải quyết:
· Tăng lượng keo thích hợp;
· Chọn keo PUR có lực dính ban đầu mạnh (để đáp ứng nhu cầu rãnh ngay lập tức);
· Điều chỉnh tốc độ dao vào và ra theo độ dày của cạnh;
· Thay thế dao chiêng/dao phay có đủ độ sắc bén (khuyên dùng 2 hoặc 3 cạnh).
Đơn vị quản lý&vận hành: Trung tâm Thông tin (
[Q26] Những điểm chính của thiết bị viền PUR bảo trì hàng ngày là gì?
[A26] Các điểm bảo trì hàng ngày của thiết bị dải cạnh PUR như sau:
1. Dọn dẹp hàng ngày: làm sạch keo rò rỉ bên ngoài nồi keo và keo kết da trên bề mặt nồi keo;
2. Thường xuyên làm sạch bên trong nồi keo: lấy tính kịp thời của keo làm tiêu chuẩn đánh giá, quyết định có cần làm sạch hay không;
3. Thường xuyên làm sạch vòng bi con lăn keo: loại bỏ keo cũ trong vòng bi, ngăn chặn keo cacbonat và đen;
4. Làm sạch kịp thời các mảnh vụn của đơn vị scraper;
5. Kiểm tra xem tình trạng làm việc của chất tẩy rửa có bình thường không.
[Q27] Lý do tại sao đĩa áp suất và hộp keo không ra keo? Giải quyết thế nào?
[A27] Nguyên nhân thường gặp của đĩa áp suất và hộp keo không ra keo:
• Thùng keo nóng chảy chưa được rửa sạch kịp thời;
· Bơm đĩa áp suất bị hỏng.
Phòng ngừa và giải quyết:
· Sử dụng chất tẩy rửa đặc biệt PUR để làm sạch thường xuyên các hộp keo nóng chảy, đĩa ép, tránh tắc nghẽn;
· Thường xuyên làm sạch ống cao su bằng chất tẩy rửa, nhiệt độ ống cao su được khuyến nghị không vượt quá 145 ℃;
· Trường hợp keo, đĩa áp lực, ống cao su có thể được làm nóng đúng cách để làm cho lớp keo mềm hơn khi làm sạch, phối hợp với chất tẩy rửa để làm sạch.
Lưu ý: Không bao giờ sử dụng vũ khí sắc bén để khai thông ống cao su, để tránh làm hỏng tường ống Teflon và dây nóng, dẫn đến ống nổ hoặc không có điện.
[Q28] Những lưu ý nào về hoạt động thay thùng?
[A28] Các lưu ý cho hoạt động thay thùng như sau:
1. Mục đích đánh dầu: áp dụng đồng đều bơ chịu nhiệt độ cao vào vị trí vòng đệm, giảm ma sát của vòng đệm và tường thùng, bảo vệ vòng đệm và đóng vai trò niêm phong phụ trợ;
2. Vấn đề thường gặp: khi thay thùng không kịp thời làm sạch keo cũ trên đĩa áp suất; Vị trí bôi bơ nhiệt độ cao không chuẩn mực;
3. Tác động: ô nhiễm keo dẫn đến thay đổi màu keo; Keo dán cũ bị tắc dẫn đến keo không thông.
Giải pháp cho dư lượng keo đáy thùng:
· Nhấn đĩa áp lực đến vị trí thấp nhất với trống rỗng;
· Điều chỉnh vị trí cao và thấp của công tắc từ tính, khóa vít cố định sau khi thấy đèn báo sáng và phát ra tiếng bíp;
· Đáy thùng có thể được thêm vào bánh tròn sắt để giảm lượng keo còn lại.
Đơn vị quản lý&vận hành: Trung tâm Thông tin (
[Q29] Keo nóng chảy PUR có đáp ứng các tiêu chuẩn môi trường không?
[A29] Keo nóng chảy PUR thuộc loại keo cơ thể này, có đặc tính bảo vệ môi trường tốt hơn. Theo GB33372-2020, giới hạn VOC cho chất kết dính cơ thể này là ≤50g/kg. Các hợp chất hữu cơ dễ bay hơi (VOC) được thử nghiệm bởi SGS là không phát hiện (ND) và đáp ứng các yêu cầu của tiêu chuẩn GB33372-2020.
Ngoài ra, keo nóng chảy PUR cũng có thể đáp ứng các yêu cầu tiêu chuẩn sau:
GB18583-2008 "Giới hạn chất độc hại trong keo vật liệu trang trí nội thất";
· HG/T6404-2025 "Keo cho đồ nội thất" - PUR keo nóng chảy cho cạnh dải 90 ° yêu cầu độ bền lột ≥6.0kN/m;
· T/SHPTA046-2023 "keo nóng chảy polyurethane phản ứng cho dải cạnh chế biến gỗ".
[Q30] PUR cạnh dải thành phẩm nên được phát hiện như thế nào?
[A30] Phương pháp phát hiện thành phẩm PUR Edge Banding bao gồm:
Kiểm tra chịu nhiệt:
· Kiểm tra nhiệt độ: từ 50 ℃, nóng lên 10 ℃mỗigiờ, lên đến 120 ℃, trong thời gian đó quan sát sự thay đổi mỗi 1 giờ (mở, dải cạnh mở rộng hoặc co lại, v.v.);
· Kiểm tra nhiệt độ không đổi: đặt ở 60 ℃, 80% độ ẩm trong 24 giờ;
· Kiểm tra chu kỳ nóng và lạnh: Lò nướng 60 ℃ trong 2 giờ → đặt nhiệt độ bình thường trong 30 phút → -18 ℃ tủ lạnh trong 2 giờ → đặt nhiệt độ bình thường trong 30 phút, tổng cộng có năm chu kỳ.
Kiểm tra sức mạnh lột:
· Tốc độ lột: 100mm/phút;
· Độ bền lột: Lấy trung bình chiều dài lột 100mm (tính bằng N/cm).
Tước lớp đánh giá tham khảo:
· Tốt: 80-110% thiệt hại vỏ keo hoặc chất nền;
· Sự hài lòng: 60-80% thiệt hại vỏ keo hoặc chất nền;
· Đủ điều kiện: 40-60% thiệt hại vỏ keo hoặc chất nền;
· Không đủ:<40% thi="">
· Các thông số kỹ thuật và khuyến nghị quy trình được cung cấp trong hướng dẫn này dựa trên dữ liệu thử nghiệm trong phòng thí nghiệm và tổng kết kinh nghiệm sản xuất thực tế lâu dài nhằm giúp người dùng tìm ra phương pháp làm việc phù hợp. Do điều kiện sản xuất của người dùng cuối không nằm trong tầm kiểm soát của công ty chúng tôi, công ty chúng tôi không thể chịu trách nhiệm về kết quả công việc bị ảnh hưởng bởi điều kiện sản xuất của mỗi người dùng. Trong mọi trường hợp, lựa chọn cụ thể và các thông số kỹ thuật được khuyến nghị kết hợp với điều kiện dây chuyền sản xuất thực tế của bạn để kiểm tra và xác minh. Để được hỗ trợ kỹ thuật thêm, chào mừng bạn đến liên hệ với đội ngũ bán hàng/kỹ thuật của [IWG Yongteng].


