

FAQ-PUR Kỹ thuật ứng dụng keo nóng chảy, PET Flat Stick · SPC Substrate · Hướng dẫn quy trình sản xuất mùa đông và mùa hè - FAQ
Mục lục
1- Tên đề tài: Giải pháp nâng cao hiệu quả đầu tư phát triển kết cấu hạ tầng thương mại (
B5-05=giá trị thông số Kd, (cài 2)
Mùa hè sử dụng keo (nhiệt độ môi trường cao hơn 30 ℃)
(2) Keo cho mùa đông (nhiệt độ môi trường dưới 15 ℃)
B5-03=giá trị thông số Ki, (cài 3)
(I) SPC cơ sở phẳng dán
(2) PET phẳng dán SPC
B5-03=giá trị thông số Ki, (cài 3)
(IV) Dán phẳng thông thường (giấy PET/Triamine/CPL, v.v.)
B5-05=giá trị thông số Kd, (cài 2)
Đơn vị đứng tên đăng ký:6- Văn phòng Đại diện Công Ty Action Chimique Et Terapeutique (
Đơn vị quản lý&vận hành: Trung tâm Thông tin (
Tuyên bố pháp lý (cho tất cả khách hàng và đối tác)
I. Lựa chọn sản phẩm chung [Dành cho người mua, giám đốc kỹ thuật và nhân viên nghiên cứu và phát triển sản phẩm]
[Q1] Loại keo nóng chảy PUR nào được đề xuất cho PET Flat Stick SPC Substrate?
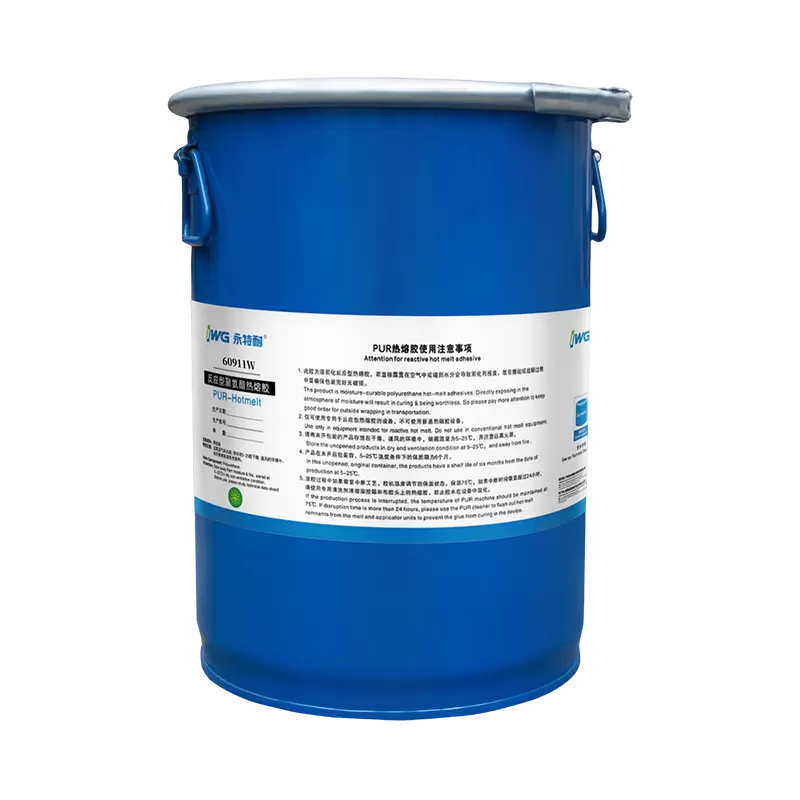
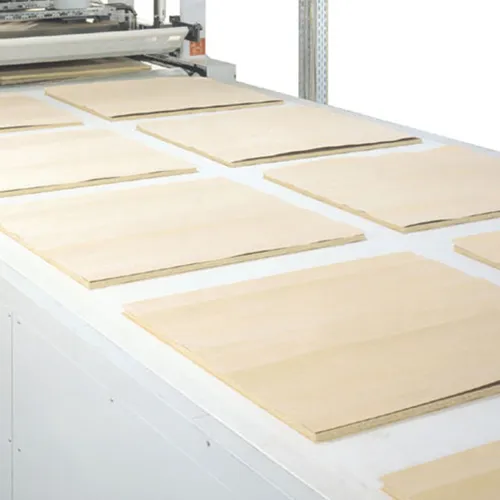
[A1] Khi PET dán bề mặt SPC phẳng, cần phải chọn mô hình tương ứng theo độ dày của vật liệu cơ bản và yêu cầu công nghệ: độ dày của tấm SPC trên 1.2mm, đề nghị sử dụng keo dán PUR mô hình Yongte 60605-27 hoặc Yongte 60605-77; Gỗ veneer bề mặt phẳng dán có thể được sử dụng keo đặc biệt Yongte kháng 60605-31W. 60605-26 mô hình keo chỉ phù hợp với bề mặt bằng gỗ, không phù hợp với bề mặt SPC. Đề nghị tiến hành kiểm tra mẫu nhỏ trước khi sản xuất hàng loạt, sau khi xác nhận độ phù hợp mới chính thức đưa vào sản xuất.
[Q2] Phạm vi áp dụng của các loại keo nóng chảy PUR khác nhau là gì?
[A2] Yongte kháng 60605-26 mô hình: thích hợp cho bề mặt là gỗ dán bề mặt phẳng, không khuyến khích cho SPC cơ sở; Yongte kháng 60605-27 mô hình: Thích hợp cho độ dày trên 1.2mm SPC tấm phẳng dán, đề nghị dưỡng sinh trong hơn 48 giờ; Yongte kháng 60605-31W mô hình: gỗ veneer đặc biệt keo, thích hợp cho SPC và biển tấm đặc biệt như bề mặt phẳng dán; Yongte kháng 60605-77 mô hình: Thích hợp cho độ dày trên 1.2mm SPC tấm phẳng dán, đề nghị dưỡng sinh trong hơn 24 giờ. Lựa chọn cụ thể có thể tư vấn cho nhân viên kỹ thuật của nhóm dự án.
[Q3] Thông số kỹ thuật đóng gói của mẫu keo nóng chảy PUR là gì?
[A3] Đối với thử nghiệm số lượng nhỏ và kịch bản đặt hàng rời rạc, keo mẫu mô hình Yongte 60605-31W cung cấp 2KG và 30KG hai loại thông số kỹ thuật đóng gói, có thể cung cấp cho khách hàng để xác minh quy trình và sản xuất thử nghiệm số lượng nhỏ. Quy cách đóng gói và phương thức đặt mua hàng lớn có thể liên hệ với nhóm tiêu thụ hoặc nhóm dự án tương ứng.
[Q4] Tác động của việc sử dụng các mô hình keo không phù hợp là gì?
[A4] Việc sử dụng các mô hình keo không phù hợp với chất nền, có thể dẫn đến các vấn đề chất lượng như độ bền liên kết không đủ, degling, keo và các vấn đề khác, ảnh hưởng đến chất lượng sản phẩm cuối cùng và tuổi thọ. Vấn đề chất lượng sản phẩm do lựa chọn sai phải do bên sử dụng tự chịu trách nhiệm. Nó được khuyến khích để xác nhận sự phù hợp của mô hình keo với kỹ thuật viên trước khi sản xuất chính thức.
[Q5] Tỷ lệ sản xuất được đề xuất cho sản xuất hàng loạt tấm PET phẳng SPC là gì?
[A5] Khi sản xuất hàng loạt tấm PET phẳng SPC, nên kiểm soát tỷ lệ đầu ra toàn diện trong phạm vi 6000-7000㎡ để đảm bảo tính đồng nhất của lớp phủ keo và chất lượng liên kết sản phẩm. Vào mùa hè, khi dán tấm ván lớn dài bốn tám thước, đề nghị kiểm soát tỷ lệ xuất khẩu tổng hợp từ 1800 - 2000 thùng. Giá trị cụ thể cần được điều chỉnh theo điều kiện sản xuất thực tế.
II.Thứ hai, hướng dẫn kỹ thuật keo được phân loại theo mùa [Quản lý sản xuất, kỹ sư quy trình, công nhân vận hành]
Mùa hè sử dụng keo (nhiệt độ môi trường cao hơn 30 ℃)
[Q6] Những điều cần lưu ý trong sản xuất PUR mùa hè?
[A6] Trong môi trường nhiệt độ cao vào mùa hè, sản xuất PUR Flat Stick cần tập trung vào các liên kết sau:
1. Tấm sấy kịp thời: Kiểm soát nhiệt độ của tấm vào trong vòng 40 ℃, tránh vấn đề bong bóng do nhiệt độ tấm quá cao.
2. Kiểm soát nhiệt độ keo: thời gian mở cửa mùa hè kéo dài, nhiệt độ chất lỏng keo trong khe keo nên được kiểm soát ở khoảng 120 ℃.
3. Tỷ lệ xuất khẩu: Tỷ lệ xuất khẩu tổng hợp được kiểm soát ở 1800 - 2000 tờ/thùng (bảng lớn bốn tám thước).
Môi trường hội thảo: bật điều hòa không khí làm mát và độ ẩm, yêu cầu nhiệt độ của xưởng sản xuất PET và phòng sinh hoạt không cao hơn 25 ° C, độ ẩm không thấp hơn 60%.
5. Thời gian dưỡng sinh: Đề nghị dưỡng sinh trên 24 giờ tại xưởng nhiệt độ ổn định.
(2) Keo cho mùa đông (nhiệt độ môi trường dưới 15 ℃)
[Q7] Mùa đông PUR Flat Stick sản xuất cần chú ý những gì?
[A7] Trong môi trường nhiệt độ thấp vào mùa đông, thời gian mở keo nóng chảy PUR được rút ngắn đáng kể, độ bền liên kết bị ảnh hưởng đáng kể, cần lưu ý những điểm sau:
1. Làm nóng trước tấm: tấm phải được làm nóng trước khi dán keo, mở đường làm nóng tấm để làm nóng tấm trong khoảng 25-35 ℃.
2. Điều chỉnh nhiệt độ keo: tăng nhiệt độ keo 5-10 ℃.
3. Lượng keo: tăng lượng keo thích hợp 5-10g/mét vuông.
4. Môi trường hội thảo: mở cửa xưởng sưởi ấm và thiết bị tạo ẩm, yêu cầu nhiệt độ của xưởng sản xuất PET và phòng dưỡng sinh trên 18 ℃, độ ẩm không thấp hơn 60%.
5. Thời gian dưỡng sinh: Đề nghị thời gian dưỡng sinh trên 24 giờ.
6. Quản lý tấm đồng bằng: tấm đồng bằng có điều kiện có thể được đặt trước trong xưởng sản xuất để tránh ảnh hưởng của nhiệt độ thấp.
III. Hướng dẫn kỹ thuật keo theo phân loại chất nền [Kỹ sư quy trình, kỹ thuật viên, nhà điều hành sản xuất]
(I) SPC cơ sở phẳng dán
[Q8] Cần xử lý bề mặt nào trước khi dán bề mặt SPC?
[A8] Chất nền SPC phải được xử lý bề mặt trước khi dán phẳng để cải thiện mối quan hệ keo với chất nền:
1. Xử lý Corona/Plasma: Xử lý Corona hoặc Plasma trực tuyến, veneer ngay lập tức (hiệu ứng xử lý có giới hạn về tuổi tác).
2. Affinity Coating: Sản xuất hàng loạt có thể được thêm vào dây chuyền sản xuất với thiết bị Affinity Coating tự động; Các đơn đặt hàng rải rác có thể được lau bằng giẻ hoặc phun sương mù bằng bình phun chống ăn mòn. Sau khi sơn cần thông gió nhanh chóng xử lý khô ráo.
3. Xử lý chà nhám: bề mặt SPC với các hạt cứng, cần loại bỏ các hạt bằng cách ném nhẹ bằng máy chà nhám. Không bao giờ cát nặng, chẳng hạn như loại bỏ lớp mật độ cao của bề mặt cơ sở, sẽ ảnh hưởng nghiêm trọng đến hiệu quả cường độ sau khi veneer.
[Q9] Làm thế nào để xử lý bề mặt SPC khi mật độ bề mặt thấp?
[A9] Đối với SPC có mật độ bề mặt thấp hoặc trong trường hợp cường độ veneer giảm do cát nặng, có thể sử dụng chất ái lực phù hợp để khôi phục sức mạnh. Lựa chọn chất thân thiện là vô cùng quan trọng, lựa chọn không đúng sẽ dẫn đến kết mạc nhiệt độ thấp, ảnh hưởng đến cường độ cuối cùng, lựa chọn cụ thể có thể tư vấn cho công ty chúng tôi.
[Q10] Yêu cầu về tỷ lệ xuất khẩu và xếp chồng sau khi dán tấm SPC là gì?
[A10] Khi sản xuất hàng loạt tấm PET phẳng SPC, tỷ lệ sản xuất được đề nghị là 6000-7000 mét vuông. Việc xả tấm SPC đề nghị độ dày của tấm đệm không dưới 15mm và sử dụng phương pháp xếp chồng mặt đối mặt để ngăn ngừa nếp nhăn trong quá trình vận chuyển.
(2) PET phẳng dán SPC
[Q11] Các yêu cầu đặc biệt cho sản xuất mùa đông PET Flat Stick SPC là gì?
[A11] Khi sản xuất PET Flat Stick SPC vào mùa đông, ngoài việc tuân theo các yêu cầu xử lý bề mặt cơ sở SPC nêu trên, cần lưu ý:
1. Xử lý vật liệu cơ bản: SPC cơ sở trước khi dán phẳng cần phải thực hiện kế hoạch kết hợp điều trị corona cộng với chất ái lực, xử lý trực tuyến, veneer ngay lập tức.
2. Giới hạn chà nhám: Bề mặt chà nhám không được khuyến nghị cho chất nền SPC. Nếu bề mặt có các hạt cứng, chỉ có thể ném nhẹ để loại bỏ các hạt, không bao giờ cát nặng.
3. Môi trường hội thảo: mở cửa xưởng sưởi ấm và thiết bị tạo ẩm, yêu cầu nhiệt độ của xưởng sản xuất PET và phòng dưỡng sinh trên 18 ℃, độ ẩm không thấp hơn 60%.
4. Thời gian dưỡng sinh: Đề nghị dưỡng sinh trên 24 giờ tại xưởng nhiệt độ ổn định.
IV. Hướng dẫn lựa chọn keo [Mua sắm, Giám đốc kỹ thuật, R&D, Kỹ sư quy trình]
1- Tên đề tài: Giải pháp nâng cao hiệu quả đầu tư phát triển kết cấu hạ tầng thương mại (
[A12] Bảng điều khiển biển vì bảng lõi là bảng gỗ rắn, độ phẳng của bề mặt bảng sau SPC composite hai mặt sẽ giảm, nên được sản xuất theo phương pháp dán bảng gỗ rắn:
1. Phóng đại lượng keo thích hợp.
2. Áp dụng quy trình ép và khớp với "áp lực nặng quét nhẹ".
(IV) Dán phẳng thông thường (giấy PET/Triamine/CPL, v.v.)
[Q13] Thông thường PUR phẳng dán (không SPC cơ sở) với keo cần lưu ý những vấn đề chung?
[A13] Sản xuất miếng dán phẳng thông thường cần điều chỉnh các thông số quá trình theo sự thay đổi nhiệt độ theo mùa, đối chiếu cụ thể như sau:
Điều khiển | Mùa hè (trên 30 ℃) | Mùa đông (dưới 15oC) |
Nhiệt độ keo | Khoảng 120 ℃ | Tăng 5-10oC |
Lượng keo | Cải thiện thích hợp | Tăng 5-10g/m2 |
Nhiệt độ tấm | Tấm vào không quá 40 ℃ | Làm nóng trước đến 25-35 ℃ |
Nhiệt độ hội thảo | Không cao hơn 25 ℃ | Không thấp hơn 18 ℃ |
Độ ẩm hội thảo | Không dưới 60% | Không dưới 60% |
Thời gian dưỡng sinh | Không ít hơn 24 giờ | Không ít hơn 24 giờ |
B5-05=giá trị thông số Kd, (cài 2)
[Q14] Làm thế nào để chọn mô hình keo PUR cho các chất nền khác nhau?
[A14] Loại chất nền quyết định lựa chọn keo, sử dụng keo sai có thể dẫn đến thất bại liên kết:
Loại chất nền | Mô hình keo đề nghị | giải thích |
Chất nền SPC (Độ dày ≥1.2mm) | Yongte kháng 60605-27 hoặc Yongte kháng 60605-77 | Vĩnh Đặc chịu đựng 60 - 60 - 27 đề nghị dưỡng sinh trên 48 giờ; Sức chịu đựng 60605-77 khuyến nghị dưỡng sinh hơn 24 giờ |
Chất nền SPC (gỗ veneer) | Vĩnh Phúc kháng 60605-31W | Đặc biệt cho gỗ veneer SPC phẳng |
Chất nền gỗ Flat Stick | Vĩnh Phúc kháng 60605-26 | Chỉ phù hợp với bề mặt bằng gỗ, không được khuyến khích cho bề mặt SPC |
Lưu ý đặc biệt: Yongte chịu được 60605-26 không được khuyến khích cho quy trình dán SPC do các vấn đề về tính phù hợp và công ty khách hàng sẽ không bồi thường.
Đơn vị đứng tên đăng ký:6- Văn phòng Đại diện Công Ty Action Chimique Et Terapeutique (
[Q15] Yêu cầu về thời gian và điều kiện dưỡng sinh của sản phẩm PUR là gì?
[A15] Dưỡng sinh là khâu quan trọng để đảm bảo độ bền liên kết, các yêu cầu cụ thể như sau:
Sản phẩm/Loại keo | Thời gian dưỡng sinh | Điều kiện dưỡng sinh |
Dán phẳng thông thường | Không ít hơn 24 giờ | Hội thảo nhiệt độ |
Kháng chiến Yongte 60605-27 (SPC) | Không ít hơn 48 giờ | Hội thảo nhiệt độ |
Kháng chiến Yongte 60605-77 (SPC) | Không ít hơn 24 giờ | Hội thảo nhiệt độ |
Xưởng sản xuất PET/Phòng dưỡng sinh | - | Mùa hè không cao hơn 25 ℃/độ ẩm không thấp hơn 60%; Mùa đông không dưới 18 ℃/Độ ẩm không dưới 60% |
Đơn vị quản lý&vận hành: Trung tâm Thông tin (
[Q16] Thiết bị xử lý bề mặt SPC nên được cấu hình như thế nào?
[A16] Khi sản xuất hàng loạt tấm nền SPC, chúng tôi khuyên bạn nên mua thiết bị xử lý trực tuyến corona và chất ái lực từ các nhà sản xuất thiết bị, để đạt được sự liên tục và tự động hóa xử lý bề mặt của vật liệu cơ bản, để đảm bảo sự ổn định của hiệu quả xử lý và hiệu quả sản xuất. Các đơn đặt hàng rời rạc có thể được bổ sung bằng cách sử dụng phương pháp phủ thủ công.
[Q17] Cần những thiết bị phụ trợ nào cho sản xuất mùa đông?
[A17] Khuyến nghị sản xuất mùa đông được trang bị các thiết bị phụ trợ sau: ống sưởi tấm, được sử dụng để làm nóng tấm trước khi dán keo; Thiết bị sưởi ấm xưởng, duy trì nhiệt độ môi trường sản xuất; Thiết bị tạo ẩm để đảm bảo độ ẩm tương đối của xưởng; Phòng dưỡng sinh nhiệt độ ổn định, bảo đảm môi trường cố định sản phẩm. Cấu hình của các thiết bị trên giúp ổn định chất lượng sản xuất vào mùa đông.
[Q18] Những biện pháp bảo vệ nào người vận hành nên thực hiện khi sử dụng các tác nhân ái lực?
[A18] Khi vận hành tác nhân ái lực, nhân viên cần bảo vệ cá nhân tốt, đeo mặt nạ phòng độc và găng tay cao su dày, tránh tiếp xúc trực tiếp với da và hít phải khí dễ bay hơi. Khu vực phủ nên duy trì thông gió tốt, đề nghị trang bị thiết bị thông gió để thoát khí dễ bay hơi kịp thời.
Tuyên bố pháp lý (cho tất cả khách hàng và đối tác)
[Q19] Làm thế nào để có được hỗ trợ kỹ thuật chuyên nghiệp và tư vấn lựa chọn?
[A19] Nếu cần hướng dẫn lựa chọn keo, tối ưu hóa thông số kỹ thuật, kiểm tra vấn đề và hỗ trợ kỹ thuật khác, bạn có thể liên hệ với các bộ phận bán hàng khác nhau hoặc kỹ thuật viên nhóm dự án. Đội ngũ kỹ thuật của công ty có thể cung cấp các giải pháp và đề xuất phù hợp với chất nền cụ thể, điều kiện công nghệ và yêu cầu chất lượng của khách hàng.
[Q20] Có cần xác minh quy trình trước khi sản xuất chính thức không?
[A20] Đề nghị thử nghiệm mẫu nhỏ hoặc sản xuất thử nghiệm số lượng nhỏ trước khi sản xuất hàng loạt chính thức để xác nhận sự phù hợp của mô hình keo, thông số quy trình với điều kiện sản xuất thực tế. Do sự khác biệt về thiết bị sản xuất, tình trạng vật liệu cơ bản, điều kiện môi trường của từng khách hàng, các thông số quy trình thực tế có thể cần được điều chỉnh theo tình hình hiện trường.
Q21: Phạm vi trách nhiệm trong việc sử dụng sản phẩm được xác định như thế nào?
[A21] Các thông số kỹ thuật và khuyến nghị quy trình được cung cấp trong hướng dẫn này dựa trên dữ liệu thử nghiệm trong phòng thí nghiệm và tổng kết kinh nghiệm sản xuất thực tế lâu dài nhằm giúp người dùng tìm ra phương pháp làm việc phù hợp. Do điều kiện sản xuất của người dùng cuối không nằm trong tầm kiểm soát của công ty chúng tôi, công ty chúng tôi không thể chịu trách nhiệm về kết quả công việc bị ảnh hưởng bởi điều kiện sản xuất của mỗi người dùng. Trong mọi trường hợp, nên xác định các thông số quy trình sản xuất phù hợp bằng thử nghiệm trước khi sử dụng.


